三菱FX系列PLC的高低字节交换指令
高低字节交换指令 SWAP 的功能指令编号为 FNC147 。它的源操作数可取 KnY 、 KnM 、 KnS 、 T 、 C 、 D 、 V 和 Z 。 16 位运算占 5 个程序步, 32 位运算占 9 个程序步。 图 4-41 高…

高低字节交换指令 SWAP 的功能指令编号为 FNC147 。它的源操作数可取 KnY 、 KnM 、 KnS 、 T 、 C 、 D 、 V 和 Z 。 16 位运算占 5 个程序步, 32 位运算占 9 个程序步。 图 4-41 高…
控制要求为:具有手动和自动控制功能。手动时,各动作能分别操作;自动时,按下启动按钮后,从原点开始按图 3-13 所示的流程运行一周期回到原点;图 3-13 中 SQ1 ~ SQ4 为行车进退限
现场总线技术自 20 世纪 80 年代产生以来,一直备受人们的关注,现场总线技术是自动化控制领域一项新的重要进展。在以后的 10 年中,出现了很多现场总线技术标准,每一种标准都有
数据的一致性意味着数据必须作为一个整体来处理,数据段的传送不能中断,也不允许数据源或目的在传送期间改变数据。例如,如果分别传送四个字节,在字节之间,传送程序可以被
(1) 字右移指令与字左移指令的指令名称、助记符、功能号、操作数和程序步长如表 5-33 所示。 表 5-33 字右移指令与字左移指令表 (2) 指令使用说明。字移位指令是对 [D ] 所指定的 n1 个
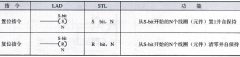
置位 / 复位操作的梯形图是由置位 / 复位线圈及其位地址、数目 N 构成的。置位 / 复位操作的语句表是由置位 / 复位操作码 S 或 R 及其位地址、数目 N 构成的。 在梯形图 (LAD) 或功能块
源数据被传送到指定目标。如 X0= OFF 指令不执行,数据保持不变。 当传送指令执行时,常数 K100 自动转换成二进制数。
上面所述都是 PLC 本体上的电路。对于正常使用来说,通常不需编程器,因此,编程器设计为独立的部件。编程器的层次很多,性能、价格都相差很悬殊。 最简单的编程器至少包括一个
LDBLG 加载通过 DB 寄存器打开的数据块的长度 LDBNO 加载通过 DB 寄存器打开的数据块的数量 LDILG 加载通过 DI 寄存器打开的数据块的长度 LDINO 加载通过 DI 寄存器打开的数据块的数量 LDBL
S7-300 PLC 是模块化结构设计的 PLC ,各个单独模块之间可进行广泛组合和扩展。它的主要组成部分有电源模块 (PS) 、中央处理器模块 (CPU) 、导轨 (RACK) 、接口模块 (IM) 、信号模块 (SM) 和功