
表6-7~表6-10给出了常见材料气焊的工艺参数。
表6-7 低碳钢管对接的气焊参数
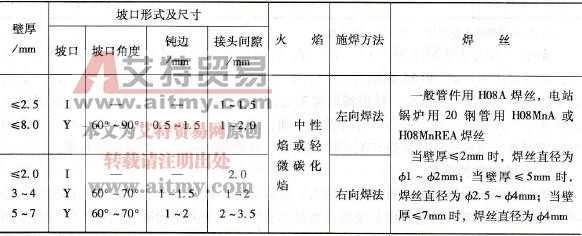
表6-8 铜及铜合金的气焊工艺要点
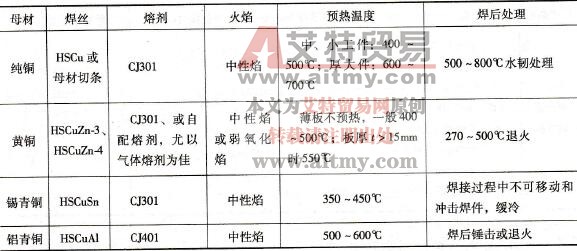
表6-9 铝及铝合金的气焊工艺及操作要点
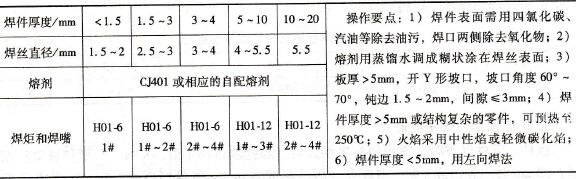
注:焊补铸造铝合金可参照本焊接工艺。
表6-10 铝–钢气焊的工艺参数
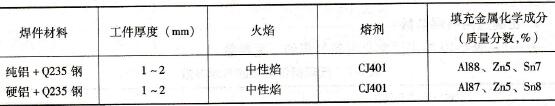
注:按气焊铝的方法焊接,焊接时只熔化铝边。
铜–铝气焊的工艺要点为:①较薄的铜、铝板采用卷边接头,板材较厚时开45。坡口;②焊接用HlAgCu40-35银铜焊丝;③焊前将清理干净的焊丝在铜板上镀焊一层银铜薄层(焊剂用脱水硼砂),在铝板的接头处涂上CJ401;④将焊件对齐后背面用耐火材料垫平,并防止在焊接过程中焊件发生移动;⑤焊接时火焰稍偏向铜板一侧,用银铜丝填满焊缝,焊接过程中要防止铝板熔化太快,并控制熔融铝不要流向铜板侧。