制造卧式储罐(图16-16),入孔直径450 mm,入孔管高250 mm,排污管Φ120mm×10 mm,生产数量为3台。
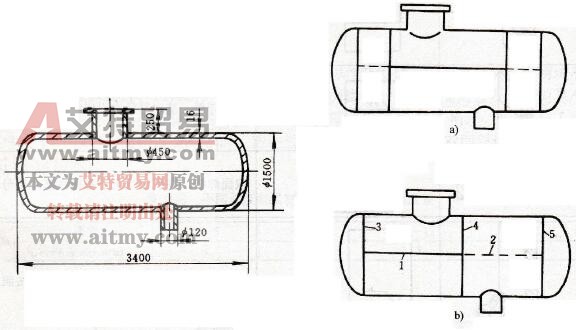
图16-16 储罐结构及焊接图
(1)分析储罐的工作条件、承受的压力载荷状况,计算出储罐所需要的强度和其他性能要求(省略)。
(2)选择焊接结构材料。根据性能要求,选择制造储罐的材料为16MnRe(低合金结构钢),钢板壁厚为16mm,钢板尺寸为2000 mm×5000 mm×16 mm。
(3)选用焊接方法。筒身中缝、环缝均采用埋弧焊,排污管及入孔管采用焊条电弧焊。
(4)焊缝布置。筒身用钢板冷卷,筒身纵焊缝为避免焊缝密集,相互错开180°,封头采用热压成形,与筒身连接处应有30~50 mm的直段,使焊缝躲开转角应力集中位置。入孔管可采用加热卷制。筒身的环缝可设计成图16-16a、b两种方案,b方案较为合理,可省去一条焊缝(这里要根据钢板原材料的尺寸裁定)。
(5)接头形式。筒身为确保质量采用对接,排污管及入孔管圈环缝采用T形接头,而入孔管纵焊缝采用对接接头。
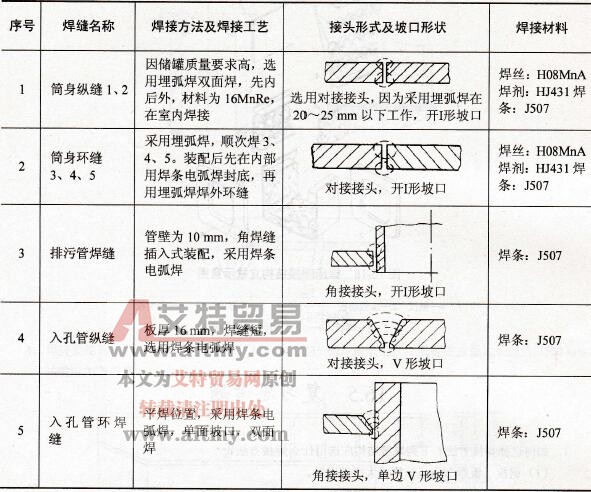
(6)具体工艺设计如表16-5所示。
表16-5 储罐焊接工艺设计