
HQ1080钢屈服强度大于900MPa,合金系统复杂,淬硬倾向较大,经焊接工艺评定,采用气体保护焊,预热150℃,在评定的扩散氢含量和热输入条件下,可防止发生冷裂。
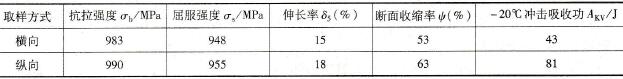
试验用材为调质状态的厚度为25mmHQ1080钢,其常规力学性能测试结果见表3-105。
表3-105 HQ1080钢常规力学性能测定
(1)焊接工艺评定试验 以哈尔滨焊接研究所研制的配套焊丝HS-110和φ(Ar)98%+φ(O2)2%的保护气体进行MIC焊试验,在预热150℃下确定的焊接参数见表3-106,焊丝熔敷金属力学性能见表3-107。
表3-106 HQ1080钢MIG焊焊接参数
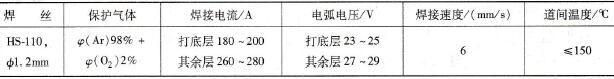
表3-107 HS-110焊丝熔敷金属力学性能(焊态)
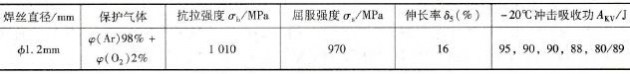
(2)结果评述 ①按表3-106参数焊接的接头,其力学性能完全符合要求,接头抗拉强度达到1010MPa,屈服强度达到915MPa,-20℃冲击吸收功大于等于60J;②试验发现t8/3对热影响区组织有一定影响。为此应控制接头冷却速度,使之形成韧性较好的M+B的混合组织;③HQ1080钢的过热区易产生淬硬组织,有一定的冷裂纹敏感性,预热150℃可以避免。