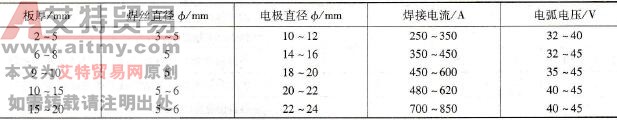
碳弧焊属落后工艺,但基于热量比气焊集中,有利于提高生产率,故一些不重要纯铜焊接接头仍有应用。一般使用Φ10mm~Φ20mm,长100~500mm的石墨极,控制电极至夹头的伸出长度100 ~150mm,电极末端磨出20°~ 30°角。坡口准备及预热要求同气焊。应以直流正接及硬参数(高电弧电压、大电流、高焊接速度)焊接,焊接参数见表7-5。
表7-5 纯铜的碳弧焊焊接参数
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服: )

碳弧焊属落后工艺,但基于热量比气焊集中,有利于提高生产率,故一些不重要纯铜焊接接头仍有应用。一般使用Φ10mm~Φ20mm,长100~500mm的石墨极,控制电极至夹头的伸出长度100 ~150mm,电极末端磨出20°~ 30°角。坡口准备及预热要求同气焊。应以直流正接及硬参数(高电弧电压、大电流、高焊接速度)焊接,焊接参数见表7-5。
表7-5 纯铜的碳弧焊焊接参数
(部分原创文章应编辑稿费需求,每篇需要收取2元的稿费,如需查看全文请联系客服索取,谢谢理解!在线客服:)