
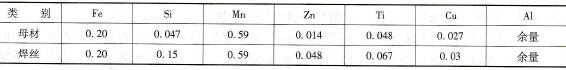
以材质为5A06R(LF6R),规格为Φ315mm×4mm的薄壁简体自动TIG焊为例,母材和焊丝的化学成分见表8-25。
表8-25 5A06R(LF6R)母材和焊丝的化学成分(质量分数,%)
(1)焊前准备 ①焊前清理:以电动钢丝刷打磨坡口及其两侧30mm范围内氧化膜,然后以丙酮擦拭干净;②试件准备:试件规格Φ315mm×4mm,I形坡口,对口间隙0~1mm,如图8-12所示;③以专用夹具装配壳体Ⅱ和壳体Ⅲ,应保证其位置精度和对口间隙。
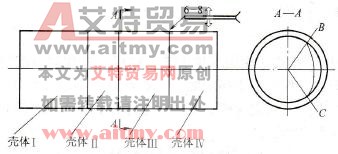
图8-12 焊接试件示意图
(2)焊接工艺 交流自动TIG焊,采用机头固定焊件转动的焊接方法,在水平位置焊接壳体Ⅱ和壳体Ⅲ的环缝。如图8-12所示:在B点起焊,B点到C点不填丝,C点后开始填丝并周向焊接370°,然后收弧。另外两条环缝也以相同方法施焊。焊接参数见表8-26。
表8-26 Φ315mm×4mm5A06R(LF6R)对接自动TIG焊焊接参数

(3)结果评定 焊后经外观和射线探伤检验,焊缝表面和内在质量均称满意,生产率较TIG焊有很大提高,可用于实际生产。