
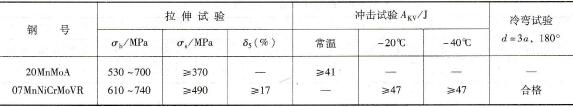
与07MnNiCrMoVR钢球罐配套的锻件应为08MnNiCrMoD,因故改用20MnMo钢锻件,两者厚度分别为44mm和46mm,其化学成分和力学性能见表11-21、表11-22。
表11-21 20MnMo钢与07MnNiCrMoVR钢化学成分(质量分数,%)
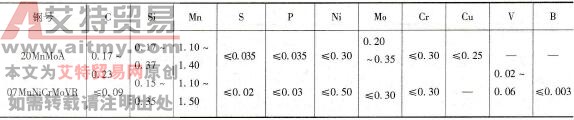
表11-22 20MnMo与07MnNiCrMoVR钢力学性能
(1)焊接性分析及试验 球罐用材07MnNiCrMoVR系低碳、低硫微合金化控轧钢,又称焊接无裂纹钢CF-62,其Pcm≤0.2%,焊接性优良,δ≤50mm时一般不需预热。20MnMo的Pcm在0.377%~0.461%,焊接性差,按P0=1400Pcm-372公式计算的预热温度为151~272℃。确定预热温度为150℃。并在此温度下以J607RH焊条进行了斜Y形坡口焊接裂纹试验。
(2)焊接工艺 开不对称双V形坡口如图11-8a所示。焊前预热150℃,焊接参数见表11-23。焊接顺序如图11-8b所示:先焊大V形侧,共10层16道;清根后再焊小V形侧,共6层7道,各层接头错开50mm以上。焊后按CF-62钢热处理规范进行560℃×2h热处理:升温速度120℃/h,炉冷至300℃后出炉空冷。
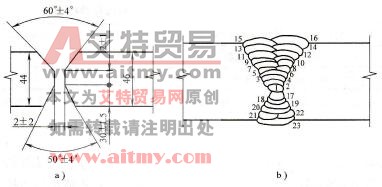
图11-8 焊接坡口及焊接顺序
a)焊接坡口b)焊接顺序
表11-23 试板焊接参数

(3)结果评定 对焊接试板进行了接头力学性能、硬度和金相检验,均符合要求,焊缝探伤合格,球罐运行正常。
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )