
以某容器中厚度为2mm镍基高温合金GH44与奥氏体不锈钢1Cr18Ni9Ti间的焊接为例。
(1)焊接试验 经以母材GH44上切取的1mm×2mm板条为填充金属的TIG焊试验,无论固溶强化或时效强化的GH44间焊接,或GH44与1Cr18Ni9Ti间焊接,都能取得满意效果。
(2)焊接工艺 以小热输入、直流正接、短弧(弧长不大于5mm)施焊,焊枪不作横向摆动,背面加水冷铜垫,以利散热和单面焊双面成形。焊接参数见表11-59。
表11-59 厚度为2mm GH44与1Cr18Ni9Ti对接焊缝的TIG焊焊接参数
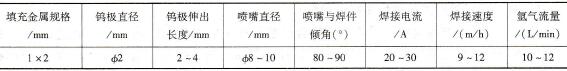
注:角焊缝的焊接电流为表中规定电流的1.5倍。
(3)结果评定 以上述工艺焊接的焊缝成形及接头性能良好,容器运行正常。