
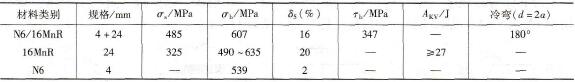
(1)工况 镍钢复合板具有优良的力学性能、耐蚀性、热稳定性、热强性及特出的电磁和热膨胀性能,可在高温氧化性气氛或燃气介质中长期工作,故被大量应用于某些特殊介质的换热容器和反应容器中。本例为4mmN6/24mm 16MnR镍钢爆炸成形复合板,其化学成分和力学性能见表11-77和表11-78。
表11-77 N6/16MnR镍钢复合板的化学成分(质量分数,%)
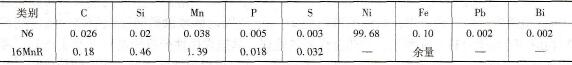
表11-78 N6/16MnR镍钢复合板的力学性能
(2)焊接工艺
1)焊接方法及焊接材料选择:①基层用焊条电弧焊打底,埋弧焊填充、盖面;过渡层及覆层均用手工TIG焊;②焊条电弧焊选择Φ4.0mm的J507焊条:埋弧焊选择Φ4. 0mm的H10Mn2焊丝+HJ350焊剂的焊丝–焊剂组合:TIG焊选择Φ2.5mm的ERNiCr-3焊丝焊接过渡层,Φ2.5mm的N6纯镍焊丝焊接覆层。
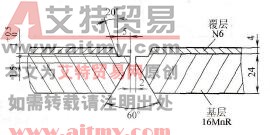
图11-41 N6/16MnR镍钢复合板容器主焊缝焊接坡口
2)焊接坡口及焊接顺序:①焊接坡口:如图11-41所示;②焊接顺序:先以J507焊条打底至6~8mm厚,然后以埋弧焊焊满;探伤合格后,覆层侧清根并以TIG焊焊接过渡层,且盖过界面0.5~ 1mm,最后以TIG焊焊接覆层。焊接规范应经试焊合格后方可用于产品焊接。
(3)结果评定 焊缝及试板焊接接头经检验完全符合要求,产品运行正常。
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )