
【控制要求】
(1)烤箱的加热环境为“加热快环境”(D13=K16),控制的目标温度为120℃(D10=K1200),利用FTC指令搭配GPWM指令实现对烤箱温度的模糊控制,使之达到最佳的控制效能。
(2)利用DVP04PT-S温度模块测得烤箱的现在值温度后传给PLC主杌。DVP12SA主机经过FTC运算后,其输出结果(D22)作为GPWM指令的输入。GPWM指令执行后Y0输出可变宽度的脉冲(宽度由D22决定)控制加热器装置,从而自动实现对烤箱温度的模糊控制。
控制时序如图15-12所示。
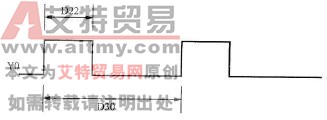
图15-12 控制时序
【元件说明】
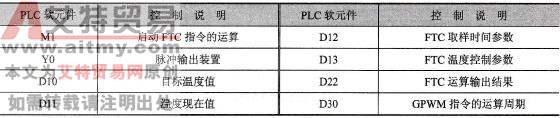
元件说明见表15-8。
表15-8 元件说明
【控制程序】
控制程序如图15-13所示。
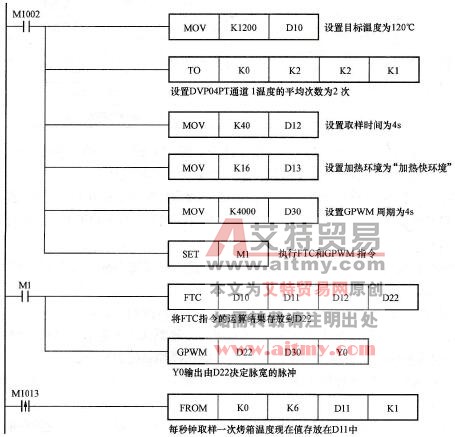
图15-13 控制程序
【程序说明】
(1) FTC指令是专为温度控制设计的便利指令,使用者只需做简单的几个参数设置即可,不需像PID指令那样去设置大量的控制参数。
(2)该指令格式如下:

S1为目标值(SV)(范围限制1~5000,表示0.1~500);
S2为现在值(PV)(范围限制1~5000,表示0.1~500);
S3为参数(使用者需对S3、S3+1两个参数进行设置);
D为输出值(MV)(显示范围O~S3+0之间)。
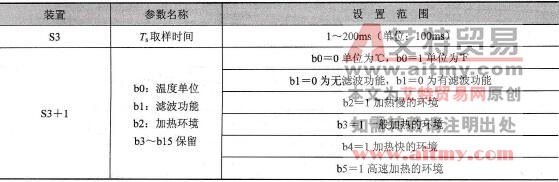
(3) FTC指令参数S3、S3+1的定义见表15-9。
表15-9 FTC指令参数S3、S3+1的定义
(4)在实际运用中,很少能一次性就设置合适的S3、S3+1参数,需要不断地对参数进行调整才能得到最终满意的控制效果,调节参数的基本原则如下:
1)取样时间(S3)设置值建议至少为温度传感器取样时间2倍以上,一般设置为2~6s。
2) GPWM指令的周期设置与FTC指令取样时间相同,但GPWM指令的时间单位为1ms。
3)当感觉加热时间比较长才到达目标温度时,建议适当减小取样时间的设置值来改善。
4)当出现上下振荡的现象时,建议适当增加取样时间的设置值来改善。
5)加热环境(S3+1的bit2~bit5)未设置时,则默认为一般加热选项(b3=1)。
6)当为太慢到达目标温度的温度环境时,则选择加热慢的环境选项(b2=1)。
7)当控制结果有过冲现象或上下振荡太大的现象时,则选择加热快的环境选项(b4=1)。
(5)S3、S3+1参数的调节过程:假设FTC指令的S3、S3+1参数设置分别为D12=K60(6s),D13=K8(b3=1),GPWM指令脉冲输出周期设置为D30=K6000(=D12×100),则其控制响应曲线如图15-14所示。
由图15-14可知约为48min后达到目标温度的正负1℃误差内,并且有过冲约10℃左右。由于有过冲现象,因此根据调节参数的基本原则修改加热环境为快速加热环境。即将S3+1参数修改为D13=K16 (b4=1),其控制响应曲线如图15-15所示。
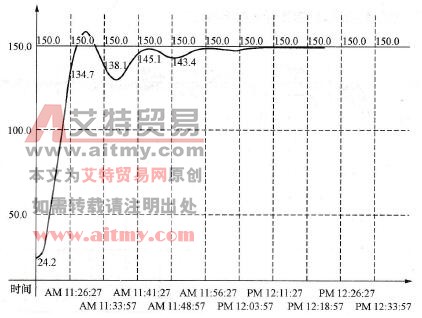
图15-14 控制响应曲线(一)
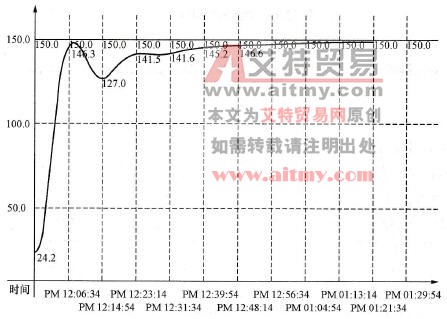
图15-15 控制响应曲线(二)
由图15-15可知虽然无过冲现象,但是却要花大约1h以上,才会达到目标温度的正负1℃误差内,所以目前测试的环境是选对了,但是取样时间似乎太长了,因而造成整体时间都延长了。因此根据调节参数的基本原则适当减少取样时间的设置值,即将S3参数修改为D12=K20 (2s),GPWM指令脉冲输出周期设置为D30=K2000 (=D12×100),其控制响应曲线如图15-16所示。
由图15-16可知控制系统太过敏感,因而出现上下振荡的现象。因此根据调节参数的基本原则适当增加取样时间的设置值,即将S3参数修改为D12-K40 (4s),GPWM指令脉冲输出周期设置为D30=K4000 (=D12×100),其控制响应曲线如图15-17所示。
由图15-17可知控制系统能在较快时间(约37min)内到达目标温度值,并且无过冲和振荡现象发生,已基本满足控制系统的要求。
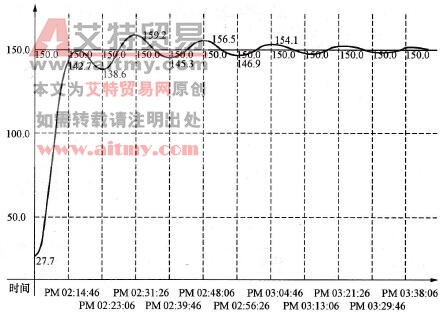
图15-16 控制响应曲线(三)
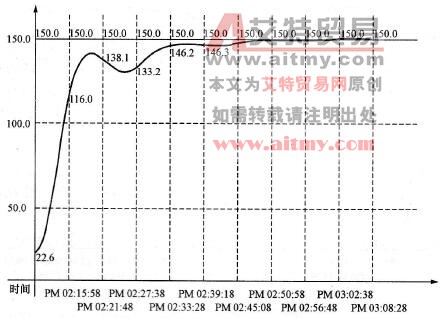
图15-17 控制响应曲线(四)
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )