
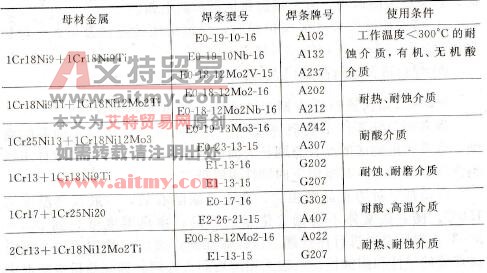
选用异种不锈钢焊条主要是考虑母材金属的化学成分、性能和使用条件等因素。常见异种不锈钢焊条的选用参考见表9-43。
表9-43 常见异种不锈钢焊条电弧焊时焊条的选用
①当板厚δ< 3mm时,采用对接接头I形坡口,坡口间隙为1.0~1.8mm;板厚δ=3~10mm时,采用对接接头V形坡口,坡口间隙为1.5~2.5mm;板厚δ=10~35mm时,采用对接接头x形坡口,坡口间隙为2.0~3.0mm。
②采用机械加工、等离子弧切割或碳弧气刨等方法加工坡口。坡口及坡口两侧20~30mm范围内的毛刺和油污必须清理干净。
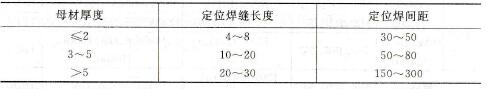
③异种不锈钢的长焊缝必须进行定位焊,定位焊同正式焊接,定位焊焊缝高度不应超过母材金属厚度的2/3,具体见表9-44。
表9-44 异种不锈钢定位焊缝的要求 mm
(作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )