中碳调质钢焊条电弧焊时,母材和焊条如何匹配
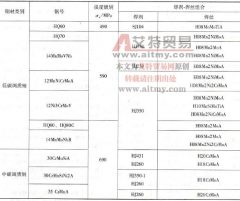
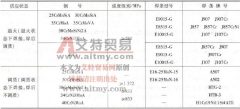
中碳调质钢焊条电弧焊时母材和焊条匹配的原则有: ①应选择低碳合金系统焊条,并严格控制 S 、 P 等杂质含量,以减少裂纹发生率。 ②选用低氢或超低氢、高韧性碱性焊条,对淬硬

中碳调质钢焊条电弧焊时母材和焊条匹配的原则有: ①应选择低碳合金系统焊条,并严格控制 S 、 P 等杂质含量,以减少裂纹发生率。 ②选用低氢或超低氢、高韧性碱性焊条,对淬硬
①务必选用低氢或超低氢、高韧性结构钢焊条。 ②尽可能以较小的焊接热输入焊接。 ③若退火状态下焊接,焊后要进行调质处理,则应选用焊缝金属合金系统及调质处理规范与母材一
中碳调质钢的淬硬倾向高于含碳量相当的中碳钢,更高于低碳调质钢。焊接时得首先保持不裂,然后方可顾及接头的强度及其他性能。预热是避免致裂的最重要手段,理想的预热和层温
在焊接加工中,若需要对已检测出有气孔、夹渣和裂纹等焊缝的缺陷部位进行返修焊补,往往可采用碳弧气刨加工。 此外,在多余边料的切除、边缘的修整(如开焊接用坡口)及生产加
答: (1) 焊缝中的热裂纹。由于中碳调质钢的含碳量及合金元素含量都较高,其结晶温度区间较大、偏析较严重,因而具有较大的热裂倾向。热裂纹经常出现在第一条焊道弧坑和凹形角
基于低碳调质钢焊后不再进行调质处理,焊接热循环对接头最终性能将产生决定性影响,故大热输入焊接方法显然不宜采用。埋弧焊可使用Φ 4 mm 以下焊丝单丝焊和窄间隙焊。中碳调质
(1) 退火状态下焊接 热处理时机和方法的选择,是避免焊后产生裂纹和保证接头最终性能的关键。焊后不能及时进行调质热处理,以及结构复杂,焊缝数量较多,焊接过程持续时间较长
中碳调质钢与低碳调质钢的区别在于含碳量的增加,导致焊接性严重恶化。表现为发生各类裂纹的概率上升,热影响区的脆化和软化加剧,必须采取更为严格的措施方能避免。 (1) 裂纹
TIG 焊和 SMAW 焊的生产率太低,不适用厚壁件的焊接。窄间隙埋弧焊和窄间隙熔化极气体保护焊都能用于厚壁件焊接,但窄间隙埋弧焊难以焊接直径较小的环缝。本例焊件外径仅Φ 178mm