数控车床主轴变频器的基本选型
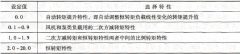
目前较为简单的一类变频器采用 V/f 控制,它是一种电压发生模式装置,对调频过程中的电压进行给定变化模式调节,常见的有线性 V/f 控制(用于恒转矩)和平方 V/f 控制(用于风机水

目前较为简单的一类变频器采用 V/f 控制,它是一种电压发生模式装置,对调频过程中的电压进行给定变化模式调节,常见的有线性 V/f 控制(用于恒转矩)和平方 V/f 控制(用于风机水
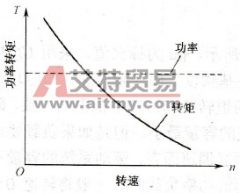
机床的主轴驱动、造纸机、塑料胶片生产机械的中央传动部分、卷扬机等输出功率为恒值,与转速无关,这样的负载称为恒功率负载。其转速一转矩特性如图 7-31 所示。例如,卷纸机要
故障现象:主轴无换挡动作、无空挡。 故障检查与分析:该机床主轴换挡为液压换挡,分为 GN 挡、 G1 挡、 G2 挡(即空挡、低挡、高挡)。工作原理是:三位四通电磁阀控制液压缸动作
故障现象:在机床工作中出现 700220# , 700228# , 700211#B 轴或主轴冷却故障报警。 故障分析:这几个报警是连锁出现的, B 轴或主轴冷却故障,这两轴的冷却采用的是水冷,查看水冷单
故障现象:主轴高速旋转时发热严重。 分析及处理过程:电主轴运转中的发热和温升问题始终是研究的焦点,有两个主要热源:一是主轴轴承,另一个是内藏式主电动机。电主轴单元最
有一车床用变频器控制主轴电动机转动,要求用操作面板进行频率和运行控制。已知电动机功率为 22kW ,转速范围为 200~1450rad/min ,请设定功能参数。 解:设置 F01=0 (由键盘面板∧、∨
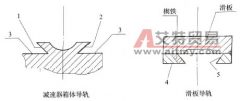
故障现象: M9015 光学曲线磨床的主轴冲程拖板间隙过大,移动不稳定。机床不能正常工作。 故障检查与分析:经过打表测量得知燕尾导轨磨损,产生间隙 0.5mm ,造成移动不稳定,可选
机床的主轴驱动、造纸机或塑料片材的中心卷取部分、卷扬机等输出功率为恒值,与转速无关,这样的负载特性称为恒功率负载,其特性如图 (c) 所示。 例如,卷纸机要求以一定的速度
故障现象:机床在工作过程中,主轴箱内机械变挡滑移齿轮自动脱离啮合,主轴停转。 分析及处理过程;带有变速齿轮的主传动,采用液压缸推动滑移齿轮进行变速,液压缸同时也锁住
(1) 主轴电动机不启动 故障原因可能是接触器 KM1 有问题或者是不吸合。若 KM1 不吸合,应看热继电器 FR1 是否跳开后未复位。如果 FR1 没有问题,那就是 KM1 有问题,可能是 KM1 线圈烧坏