横焊、立焊和仰焊各有什么特点
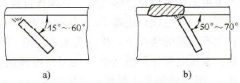
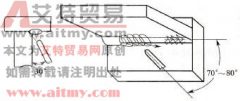
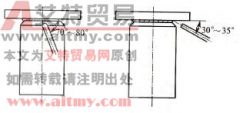
答: (1) 横焊 ①金属受重力作用而下淌至下侧坡口上,容易造成未熔合和夹渣。因此,应采用较小直径的焊条和短弧施焊。 ②熔化金属与熔渣较容易分清。 ③采用多层多道焊,能比较

答: (1) 横焊 ①金属受重力作用而下淌至下侧坡口上,容易造成未熔合和夹渣。因此,应采用较小直径的焊条和短弧施焊。 ②熔化金属与熔渣较容易分清。 ③采用多层多道焊,能比较
焊缝倾角为 0 ° ~15 °、焊缝转角为 160 °~ 180 °的对接焊缝,或焊缝倾角为 0 ° ~15 °、焊缝转角为 115 °~ 180 °的角焊缝的焊接位置称为仰焊位置,在仰焊位置进行的焊接即为仰焊。通俗
仰焊是各种焊接位置中最困难的一种焊接方法。由于熔池倒悬在焊件下面,没有固体金属承托,故使焊缝成形产生困难。此外,仰焊时,熔化金属由于重力作用有向下滴落的倾向,且焊
T 形接头的仰焊比对接仰焊容易掌握。焊脚尺寸小于 6mm ,宜采用单层焊;大于 6mm ,可采用多层焊或多层多道焊。 多层焊时,第一层采用直线形运条法,焊接电流可稍大些,焊缝断面应
打底焊要保证坡口根部与底板熔合良好,焊接时,引燃电弧后对始焊端先预热,然后将电弧压低,待形成熔孔后,开始小幅度锯齿形横向摆动,进入正常焊接。操作时,电弧尽量控制得
仰焊是各种位置焊接中最困难的一种焊接方法,由于熔池倒悬在焊件下面,没有固体金属承托,所以焊缝成形困难,同时,在施焊中,还常发生熔渣越前的现象,故控制运条方面要比平