低温钢的焊接性有什么特点
答:低温钢的焊接性可根据含镍量来评判。 (1) 不含镍的低温钢。这类钢实际上就是前面所述的热轧正火钢和低碳调质钢,因碳含量低,硫、磷含量也限制在较低范围内,故其淬硬倾向

答:低温钢的焊接性可根据含镍量来评判。 (1) 不含镍的低温钢。这类钢实际上就是前面所述的热轧正火钢和低碳调质钢,因碳含量低,硫、磷含量也限制在较低范围内,故其淬硬倾向
答:采用常用的焊接方法焊接时,要保证焊缝和过热区的低温韧性,这是低温钢焊接工艺的关键。 低温钢多用于制造低温压力容器,必须防止在制造过程中产生引起脆性破坏的一切因素
(1) 工况 某三类低温压力容器中有 16MnD 钢管与 T2 铜管相焊接接头,规格为Φ 22mm × 2mm ,如图 1 所示。 图 1 焊接接头及焊接坡口示意图 (2) 焊接工艺 评定设计了如表 1 所示的 7 种方案进
以南化公司 3 台低温塔式容器建造为例。塔器外形结构见图 4-1 。母材 SA203Gr.D 、 SA203Gr.F 均为 3.5N1 钢,采用 SMAW 和 SAW 两种方法焊接。 图 4-1 塔器外形结构示意图 (1) 工况 3 台…
12Ni14 低温钢属 3.5 Ni 钢系列,按欧洲标准 EN 10028-4 生产,其化学成分和力学性能见表 4-15 和表 4-16 。本例焊件为设计压力 5.8MPa 的Φ 2000mm × 8000mm × 44mm 进料气冷却…
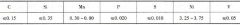
9Ni 钢系低碳马氏体低温钢,具有优良低温韧性和焊接性,工作温度可达 - 196 ℃,是制作超低温液体贮罐的理想用材。表 4-21 和表 4-22 为其化学成分和力学性能。 表 4-21 9Ni 钢的化学成分
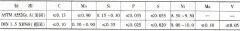
-40 ℃级低温钢在我国使用最普遍也是最成熟的钢种首推 16MnDR ,现以 16MnDR 制作的尾气冷凝器壳体为例予以说明。母材化学成分和力学性能见表 4-28 、表 4-29 。 (1) 工况 尾气冷凝器壳体
除对低合金结构钢的常规要求以外,须特别关注的有: ①必须严格控制热输入,以保证过热区低温韧性。故在不发生冷裂前提下应避免接头过热,以免晶粒长大影响接头的塑、韧性和避
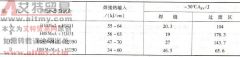
埋弧焊宜于中厚板焊接。仍以 -40 ℃用钢 16MnDR 为例。 (1) 例 1 焊件为 A2626 分子筛吸附器,系一类压力容器,工作温度 - 30 ℃,壁厚 16 ~ 18mm ,要求在焊前不预热,焊后不热处理情况下
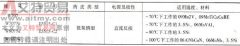
(1) 焊条选择 -40 ℃用钢仍按“等强”原则选择焊条,与同强度非低温钢的区别是只能选用低氢、超低氢、高韧性碱性焊条。 -40 ℃以下温度应选择低温钢焊条,见表 4-1 。 表 4-1 低合金低