不同珠光体钢之间以及珠光体钢与铁素体钢之间的熔焊焊接性
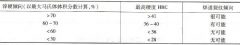
(1) 不同珠光体钢之间的焊接性 取决于焊接时的淬硬倾向,而淬硬倾向又取决于母材的含碳量和厚度。一般认为, w(C)0.25% 时淬硬倾向小,反之则大。厚度则影响接头刚度及近缝区冷却速

(1) 不同珠光体钢之间的焊接性 取决于焊接时的淬硬倾向,而淬硬倾向又取决于母材的含碳量和厚度。一般认为, w(C)0.25% 时淬硬倾向小,反之则大。厚度则影响接头刚度及近缝区冷却速
答:这类异种钢焊接时,主要特征是焊接接头中碳的迁移和合金元素的扩散,导致焊缝熔合线低温冲击韧性的下降和产生裂纹。 (1) 脱碳带。奥氏体钢焊缝隙中有一定量的钛。钛是强烈
为节约奥氏体不锈钢,这两类钢间的焊接在实用中非常普遍,焊接的主要问题有: (1) 焊缝的稀释 由珠光体钢的熔人引起焊缝合金浓度的不足,使焊缝性能下降。 (2) 过渡层的出现 珠光
铁素体钢中铁素体形成元素铬的含量很高,有些钢中还加入了一些 Al 、 Mo 和 Si 等铁素体形成元素,大多数钢在高温下完全失去了转变成奥氏体的可能性。这种钢没有淬硬性,焊接性比
(1) 不同奥氏体钢之间的焊接性 存在三个问题:一是热裂纹敏感性;二是耐腐蚀性能,尤其是耐晶间腐蚀性能的下降;三是在高温下工作的接头有可能造成焊缝与母材的热强性差异(通
选用珠光体钢焊接材料时会产生脆性层,从而引起裂纹,故必须选用奥氏体钢焊接材料。并注意:①选用 18-8 型铬镍不锈钢焊接材料,虽可提高熔合区塑性,但于抗裂性无补;如选用
(1) 低碳钢与奥氏体钢相焊 焊接工艺条件与接头性能见表 11-14 。 表 11-14 低碳钢与奥氏体钢间焊接时的工艺条件与接头性能 (2) 中碳钢、低合金钢与奥氏体钢相焊 1) 中碳钢、低合金钢与
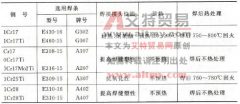
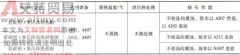
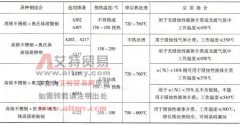
(1) 高铬不锈钢与奥氏体钢相焊 焊接工艺条件及接头应用场合见表 11-15 。 (2) 高铬耐酸耐热钢与奥氏体钢相焊 焊接工艺条件及接头性能见表 11-16 。 (3) 高铬热强钢与奥氏体钢相焊 焊接工