焊接位置的平焊操作技术
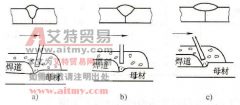
焊缝倾角为 0 ° ~5 °、焊缝转角为 0 ° ~10 °的焊接位置称为平焊位置,在平焊位置进行的焊接即为平焊。水平放置的钢板平对接焊是气焊焊接操作的基础。 平对接焊操作如图 6-6 所示。

焊缝倾角为 0 ° ~5 °、焊缝转角为 0 ° ~10 °的焊接位置称为平焊位置,在平焊位置进行的焊接即为平焊。水平放置的钢板平对接焊是气焊焊接操作的基础。 平对接焊操作如图 6-6 所示。
焊缝倾角为 80 ° ~90 °、焊缝转角为 0 ° ~180 °的焊接位置称为立焊位置,在立焊位置进行的焊接操作称为立焊。立焊时熔池金属容易下淌,故焊缝成形困难,不易得到平整的焊缝。平板
焊缝倾角为 0 °~ 5 °、焊缝转角为 70 ° ~ 90 °的对接焊缝,或焊缝倾角为 0 °~ 5 °、焊缝转角为 30 ° ~55 °的角焊缝的焊接位置称为横焊位置,在横焊位置进行的焊接即为横焊,如图
焊缝倾角为 0 ° ~15 °、焊缝转角为 160 °~ 180 °的对接焊缝,或焊缝倾角为 0 ° ~15 °、焊缝转角为 115 °~ 180 °的角焊缝的焊接位置称为仰焊位置,在仰焊位置进行的焊接即为仰焊。通俗
焊接时电弧永远指向已焊部分叫后倾焊。焊丝后倾时,熔深与余高增大,熔宽明显减小,焊缝成形不好,如图 1a 所示,一般只用于多丝焊的前导焊丝。 图 1 焊丝倾斜对焊缝成形的影响