灰铸铁电弧冷焊焊条的选用
电弧冷焊就是采用非铸型组织的焊条,焊前对铸铁被焊部位不预热进行焊接的方法。其基本特点是获得的焊缝不是铸铁成分,所以产生白口的问题不严重,且能使焊缝成为塑性好的组织

电弧冷焊就是采用非铸型组织的焊条,焊前对铸铁被焊部位不预热进行焊接的方法。其基本特点是获得的焊缝不是铸铁成分,所以产生白口的问题不严重,且能使焊缝成为塑性好的组织
答: (1) 在保证电弧稳定燃烧的前提下,采用尽可能小的焊接热输入,焊接第一、二层焊缝时,宜采用小直径焊条,焊接电流可按焊条直径的 29~34 倍选用。 (2) 在保证焊缝正常成形及母
答:采用非铸铁型(异质焊缝)焊条电弧冷焊灰铸铁时,焊条分为镍基和钢基两大类。 (1) 镍基铸铁焊条:特点是焊缝硬度较低、熔合区白口层薄,且呈断续分布,焊缝的颜色与灰铸铁
对深坡口铸件的焊接,由于焊缝层数多、体积大,焊接应力也很大,因此容易引起焊缝与母材的剥离。 为防止焊缝与母材的剥离,可以采取以下措施:①采用多层焊并采用适当的焊接顺
答:焊条电弧冷焊的劳动条件好,工艺过程简单,生产效率高、成本低。但由于冷却速度快,接头的白口及裂纹问题比较突出。焊条采用 Z208 、 Z248 ,工艺安排总的原则是要有较大的缺
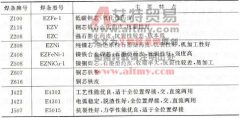
①用电弧冷焊法对灰口铸铁与碳钢进行焊接时,宜选用高镍、镍铁等焊条。电弧冷焊焊条的选择见表 9-47 。焊条必须进行 150 ~ 200 ℃烘干,保温 1 ~ 2h 。 ②焊前认真清理灰口铸铁与碳
焊补前的准备工作同气焊焊补铸铁,铸铁冷焊的坡口形式见图 6-118 和图 6-119 。开坡口前应先在裂纹两端钻孔,以免裂纹扩展,坡口表明在机械加工时,要尽可能平整,以减少基体金属