THK46100数控卧式加工中心主轴精度超差故障修理技
故障现象: (1) 机床主轴在使用过程中出现发热、有异响、加工零件精度差的故障。 (2) 主轴轴向窜动: 0.010mm (允差: 0.004mm );径向跳动: 0.015mm (允差: 0.004mm ),两项精度均为超

故障现象: (1) 机床主轴在使用过程中出现发热、有异响、加工零件精度差的故障。 (2) 主轴轴向窜动: 0.010mm (允差: 0.004mm );径向跳动: 0.015mm (允差: 0.004mm ),两项精度均为超
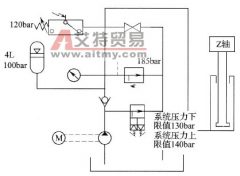
故障现象:瑞士加工中心 43CNC 在机床断电后存在 Z 轴迅速下滑的现象。 故障检查与分析:分析机床结构原理,下滑可能存在两种原因。 ①液压配重失效,导致 Z 轴向下滑动。 从 Z 轴的
分析及处理过程:此故障完全按上例方法检查。检查状态信息,同上例一样,查液压也正常。故障显示是过载,是电动机问题还是工作台机械故障?首先,检查电动机(此项检查较为容
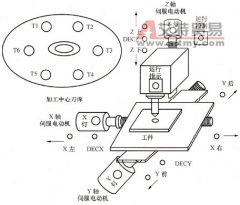
故障现象:回参考点过程中出现 ALM520 和 Y 轴过行程报警。 故障分析:经检查,机床“回参考点减速”开关以及 CNC 的信号输入均正常,因此初步分析原因是由于参数设定不当引起的故
故障现象:机床 X 轴运行时有异响且振动明显。 故障分析:初步判断导致此故障现象的原因有:① X 轴导轨滑块运动不平稳;②滚珠丝杠螺母副状态异常;③丝杠两端支承轴承异常。
故障现象: 2033VMC 数控加工中心零件加工几何尺寸和位置尺寸均有超差。 故障检查与分析:在检测机床相关几何精度时发现, Y 轴坐标运动与 X 轴坐标运动的垂直度误差过大,且检测数
故障现象: MV50 数控加工中心在加工过程中进行刀库换刀时,出现报警 1021# “ ATC COUNTER ERROR ”(刀库计数器错误)。 故障检查与分析:根据现象判断故障原因是操作工操作不当,人为
数控加工中心宏程序应用注意事项 立式加工中心生产中自动对刀一般由自动对刀仪、对刀电路及数控系统完成,而寻找中心宏程序使用普通寻边器就能完成。操作简单,便于上手。只要
随着工业自动化的普及和发展,机械制造业对于机床的要求越来越高,随之出现了以减少劳动力、提高工作效率为目的的新型机床加工中心。加工中心是典型的集高新技术于一体的机械
分析及处理过程:利用梯形图和状态信息首先对工作台夹紧开关 SQ6 的状态进行检查。 138.0 为“ 1 ”正常。手动松开工作台时, 138.0 由“ 1 ”变为“ 0 ”,表明工作台能松开。回零时,