2033VMC数控加工中心加工零件尺寸超差故障修理技
故障现象: 2033VMC 数控加工中心零件加工几何尺寸和位置尺寸均有超差。 故障检查与分析:在检测机床相关几何精度时发现, Y 轴坐标运动与 X 轴坐标运动的垂直度误差过大,且检测数

故障现象: 2033VMC 数控加工中心零件加工几何尺寸和位置尺寸均有超差。 故障检查与分析:在检测机床相关几何精度时发现, Y 轴坐标运动与 X 轴坐标运动的垂直度误差过大,且检测数
在焊接加工中,若需要对已检测出有气孔、夹渣和裂纹等焊缝的缺陷部位进行返修焊补,往往可采用碳弧气刨加工。 此外,在多余边料的切除、边缘的修整(如开焊接用坡口)及生产加
手工加工内螺纹亦称攻螺纹,需要使用丝锥和攻螺纹扳手。把丝锥放在孔壁上旋转切削即可制成内螺纹。丝锥如图 2-10 所示,它由工作部分和柄部组成。工作部分包括切削部分和校准部
焊接是根据被焊工件的材质(同种或异种),通过加热、加压或二者并用,采用(或不用)填充材料,使焊件达到原子间的结合而形成永久性连接的加工工艺。 焊接加工属于不可拆卸连
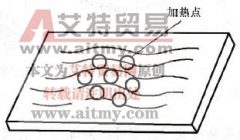
答:金属经过加工和冷却,只能缩短,不能伸长。因此矫正焊件变形之前,首先分析是由于哪一部分金属缩短所造成的。例如平板的凹凸变形,是由于凸鼓四周的金属缩短造成的,若用
在机械加工中,孔加工约占其加工总量的1/3 。孔加工是半封闭式切削 ,排屑、热量传散、切削液冷却都困难,特别孔深加工难度更大。 孔的定义与分类,国家标准GB1800—1979的规定:
故障现象:某加工中心运行九个月后,发生 Z 轴方向加工尺寸不稳定,尺寸超差且无规律, CRT 及伺服放大器无任何报警显示。 分析及处理过程:该加工中心采用三菱 M3 系统,交流伺服
尽管电路板的制作和加工的方法有很多种,但传统的快速制板方法主要可分为物理方法和化学方法两大类: 1.物理方法: 通过利用各种刀具和电动工具,手工把线路板上不需要的铜刻去
数控车床加工的工艺与普通车床的加工工艺类似,但由于数控车床是一次装夹,连续自动加工完成所有车削工序,因而应注意以下几个方面。 1、合理选择刀具: (1)粗车时,要选强度
钢架是焊接加工中的常见构件之一。 一般钢架的焊接应先焊腹杆与节点板之间的焊缝,然后再焊上、下弦与节点板之间的焊缝,焊接次序不应集中,而应在节点间间隔跳开焊接。焊接次