焊条电弧焊单面焊双面成形焊接的断弧焊法
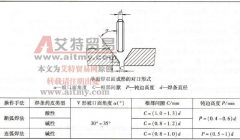
断弧焊法是通过控制电弧的不断燃烧和灭弧的时间以及运条动作来控制熔池形状、熔池温度以及熔池中液态金属厚度的一种单面焊双面成形焊接技术。 断弧焊法的背面成形机理主要是靠

断弧焊法是通过控制电弧的不断燃烧和灭弧的时间以及运条动作来控制熔池形状、熔池温度以及熔池中液态金属厚度的一种单面焊双面成形焊接技术。 断弧焊法的背面成形机理主要是靠
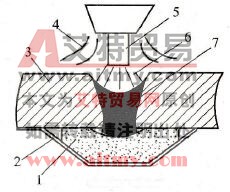
中厚板的坡口焊单面焊双面成形一般采用水冷焊剂铜垫和热固化焊剂垫两种方法。热固化焊剂垫的优点是可用于具有一定弧度的环焊缝和强制成形立焊缝,缺点是只能一次性使用,生产
连弧焊法是在焊接过程中,电弧连续燃烧不熄灭,采取较小的坡口钝边间隙,选用较小的焊件电流,始终保持短弧连续施焊的一种单面焊双面成形焊接技术。与断弧焊法一样,尽管其焊
单面焊双面成形焊接技术是以单面施焊的方式,在具有单面 V 形或 U 形坡口的焊件上获得双面成形的焊缝(该焊缝的正、背两面均应具有良好的内在及外观质量)。它与双面焊相比,省
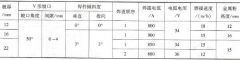
答:单面焊双面成形是一种高效埋弧焊方法。它是使用较大的焊接电流,将焊件一次熔透。 单面焊双面成形埋弧焊的主要问题是随着焊件厚度的增大,需采用的焊接线能量也得显著增大
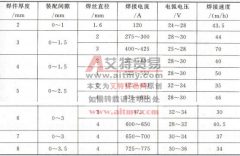
单面焊双面成形埋弧焊是一种先进的焊接工艺。开 I 形坡口,留较大的间隙,用铜垫或热固化焊剂垫保证焊缝背面成形,从正面进行单层单道焊,一次可焊透 20mm 以下的工件(间隙 5~
这种焊接工艺,主要是采用较大的焊接电流,将焊件一次焊透,并使焊接熔池在焊剂垫上冷却凝固,以达到一次成形的目的。这样,可提高生产率、减轻劳动强度、改善劳动条件。 在焊
CO2 焊单面焊双面成形也可采取背部加陶瓷衬垫的方法,与埋弧焊的单面焊双面成形相近,如图 6-59 所示。 此外,还可从操作手法上实现 CO2 焊单面焊双面成形工艺,即采用连续击穿焊法
答:焊条电弧焊单面焊双面成形焊法,主要是指封底焊道的焊接。单面焊双面成形封底焊道的焊法,通常分为间断灭弧焊法和连弧焊法两大类。 (1) 间断灭弧焊法。常见的间断灭弧焊法
(1) 原理简介 采用由两台电源、两台送丝机和一把焊枪组成的 TANDEM 双丝焊系统,主设备为法国 SAF 产 STARMATIC R450 TOPMAG 自动双丝焊机。焊接过程中,双丝由两个独立并相互绝缘的导电嘴