台达DVP-PLC产品配方参数调用程序设计范例
【控制要求】 假设某种产品共有 3 种型号,对应 3 组配方参数,每个配方包含 10 种参数。选择相应的配方组别开关,则加工时以该配方参数作为当前加工执行的配方参数。 【元件说明

【控制要求】 假设某种产品共有 3 种型号,对应 3 组配方参数,每个配方包含 10 种参数。选择相应的配方组别开关,则加工时以该配方参数作为当前加工执行的配方参数。 【元件说明
范例示意如图 1-14 所示。 图 1-14 范例示意 【控制要求】 (1) 机器设备一旦上电运行,就自动将各项参数初始化,使机器进入基本准备状态,不必手动去一个一个先设置好各个参数。 (
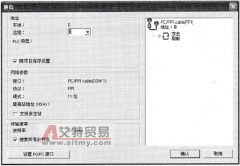
默认情况下, S7-200CPU 的通信口处于 PPI 从站模式,地址为 2 ,通信速率为 9.6k 。 要更改通信口的地址或通信速率,必须在系统块中的 Communication Ports (通信端口)选项卡中设置,然后
假设一个网络中有 2 号站和 10 号站作为主站,( 10 号站的)最高地址设置为 15 。则对于 2 号站来说,所谓地址间隙就是 3 ~ 9 的范围;对于 10 号站来说,地址间隙就是 11 到最高站址
1.运行特点 根据异步电动机的机械特性,当位能负载提升时,电动机处于正向电动状态,工作于第一象限。当负载下降时,在很大的负载转矩作用下,电动机将从反向电动状态最终过
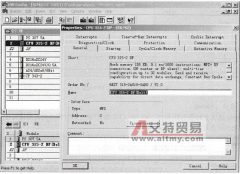
设定组态完成后,就可以设置各个模块的参数。不同的模块可以设置的参数的数量是不同的。例如,电源模块基本没有可设置的参数, CPU 模块可以设置的参数则很多。 参数的设置是在
通信端口选项卡可设置或修改PLC通信参数,如指定本地PLC站地址、设置网络中最高站地址、选择波特率、重试次数、地址间隔刷新系数等。在配置连接好硬件并建立了计算机和PLC的在线
激光热传导焊接主要焊接参数有脉冲能量、脉冲宽度、脉冲形状、功率密度和离焦量。 (1) 脉冲能量 主要影响金属熔化量。焊点熔深和直径随着能量的增加而增加,但由于脉冲能量分布