如何制订钢与铝及其合金焊接时的焊接工艺
(1) 焊接性分析 焊接的主要问题有:①熔点相差悬殊:当铝及其合金开始熔化时,还达不到钢的相变点 Ac1 ;②铝及其合金的线胀系数为钢的 2 倍,热导率为钢的 3 倍,会产生很大残余应

(1) 焊接性分析 焊接的主要问题有:①熔点相差悬殊:当铝及其合金开始熔化时,还达不到钢的相变点 Ac1 ;②铝及其合金的线胀系数为钢的 2 倍,热导率为钢的 3 倍,会产生很大残余应
(1) 焊接性分析 铁与铜的物理、化学性质相近,故钢与铜及其合金焊接时可由共价结合形成牢固金属键。两者相焊的主要问题在于:①铜对氧的化学亲和力很大;②铜及其合金的熔点比
(1) 焊条电弧焊 焊接参数见表 11-43 。 表 11-43 低碳钢与铜及其合金的焊条电弧焊工艺举例 (2) 埋弧焊 适用于厚度大于 10mm 母材间焊接。一般开 60 ° ~70 °不对称 V 形坡口,钢侧坡口角较小
可采用焊条电弧焊、钨极氩弧焊、埋弧焊,要求不高时也可用气焊。 (1) 焊条电弧焊 焊前不锈钢侧预热 350~400 ℃,铜侧预热 400~450 ℃,直流反接,短弧。宜采用与两侧母材均能良好互熔
(1) 焊接性分析 鉴于铁、镍间可无限固溶,且物理、化学与结晶性能都相近,故钢与镍及其合金的焊接不会有太大困难。可能产生的主要问题有:①焊缝热裂倾向:由低熔点共晶 (Ni+S)
钢与钛及其合金不宜直接进行熔焊,只能采用间接焊。方法有:①采用钛钢复合板作为过渡段,使之成为钢一钢、钛一钛同质材料间焊接;②以一种或数种金属作为中间层,夹于钢、钛
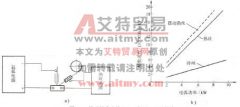
钛及钛合金热丝 TIG 焊原理如图 9-3a 所示。热丝 TIG 焊的最大特点是其高熔敷率,以克服 TIG 焊生产率低下的最大不足。热丝与冷丝的熔敷率对比如图 9-3b 所示,一般情况下热丝焊熔敷速
铁与镍不仅物理、化学性能相近,而且有相似的结晶性能,加之铁与镍可相互无限固溶,故两者之间的焊接性良好。可能产生的焊接问题有: (1) 焊缝热裂纹 焊接时若粗大柱状晶边界上
电力晶体管又称为大功率晶体管或双极晶体管,简称 GTR 或 BJT ,是一种由两个或多个晶体管复合而成的复合型晶体管(达林顿管)。通常多以模块封装方式出现,图 1-1 所示为 GTR 的单