如何采用双丝串联自动埋弧焊焊接容器纵缝
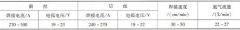
厚壁容器的纵缝埋弧自动焊,一般内壁进行手工焊或埋弧自动焊封底,外侧清根后进行多层多道埋弧自动焊,这种顺序便于清焊根。 为提高生产效率,纵缝一般采用双丝(串联)埋弧自

厚壁容器的纵缝埋弧自动焊,一般内壁进行手工焊或埋弧自动焊封底,外侧清根后进行多层多道埋弧自动焊,这种顺序便于清焊根。 为提高生产效率,纵缝一般采用双丝(串联)埋弧自
采用并列双丝埋弧自动焊焊接复合板的过渡层和复层比单丝埋弧自动焊能获得较小稀释率的过渡层焊缝。单丝埋弧自动焊的稀释率为 40% ~ 60% ,而并列双丝埋弧焊则为 35% ~ 45% ,而且
(1) 原理简介 采用由两台电源、两台送丝机和一把焊枪组成的 TANDEM 双丝焊系统,主设备为法国 SAF 产 STARMATIC R450 TOPMAG 自动双丝焊机。焊接过程中,双丝由两个独立并相互绝缘的导电嘴
窄间隙埋弧焊优越性已不容置疑。艾特贸易网前面介绍了热轧、正火钢单丝窄间隙埋弧焊工艺,今艾特贸易小编以 20MnMo 锻钢制咖 1170mm × 5500mm × 80mm 的厚壁高压加热器为例,介绍焊条电