电动机正、反转的PLC控制实例
1.控制内容与要求 一台由电动机拖动的自动往复微型加工设备对工件的加工过程是:启动后,电动机正向转动,5s后电动机反向转动,5s后电动机又正向转动如此正转、反转反复运行

1.控制内容与要求 一台由电动机拖动的自动往复微型加工设备对工件的加工过程是:启动后,电动机正向转动,5s后电动机反向转动,5s后电动机又正向转动如此正转、反转反复运行
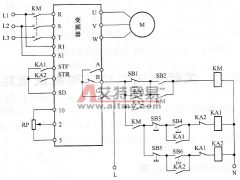
继电器控制式正转/反转控制电路如图 6-4 所示,该电路采用了 KA1 、 KA2 继电器分别进行正转和反转控制。 图 6-4 继电器控制式正转/反转控制电路 电路工作原理如下。 ①启动准备。
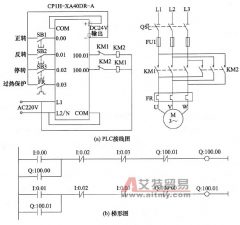
正、反转联锁控制的 PLC 线路与梯形图如图 5-22 所示。 线路与梯形图说明如下。 (1) 正转联锁控制 按下正转按钮 SB1 梯形图程序中的正转触点 0.00 闭合线圈 100. 00 得电 100.00 自锁触点闭合
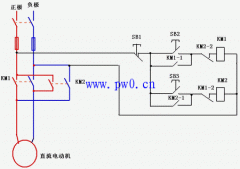
直流电动机正反转控制电路图,直流电机正反转电路图
范例示意如图 7-4 所示。 图 7-4 范例示意 【控制要求】 一定位控制系统做左右位移运动,每按下一次按钮 (X1) ,定位装置从当前位置反转移动到以原点( D200 、 D201 值为 K0 )为对称中
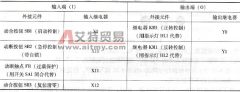
范例示意如图 1-28 所示。 图 1-28 范例示意 【控制要求】 按下正转按钮,电动机正转;按下反转按钮,电动机反转;按下停止按钮,电动机停止。 【元件说明】 元件说明见表 1-15 。 表