基于S7-200 PLC的台车的呼车控制设计
一、工艺过程与控制要求 一部电动运输台车供 8 个加工点使用。控制要求如下: PLC 上电后,车停在某个加工点(下称工位),若无用车呼叫(下称呼车)时,则各工位的呼车指示灯亮

一、工艺过程与控制要求 一部电动运输台车供 8 个加工点使用。控制要求如下: PLC 上电后,车停在某个加工点(下称工位),若无用车呼叫(下称呼车)时,则各工位的呼车指示灯亮
某自动台车在启动前位于导轨的中部,示意图如图 5-36 所示。 图 5-36 自动台车示意图 解:其一个工作周期的控制要求如下: (1) 按下启动按钮 SB ,台车的电动机 M 正转,台车前进,碰
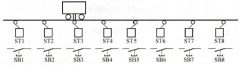
一、工艺要求与控制过程 如图 7-22 所示,一部电动运输台车供分布在台车直线轨道旁的 8 个加工点呼叫使用。台车每次只能为一个加工点使用且在该加工点停顿时间最少 30s (可理解为
