管道向下立焊概述
管道全位置焊接时,熔化的金属容易下淌,使焊缝成形差。传统的焊接方法采用减小焊接电流和向上立焊来克服。焊条电弧焊向下立焊的操作是指在焊接结构中的立焊位置时用立向下焊

管道全位置焊接时,熔化的金属容易下淌,使焊缝成形差。传统的焊接方法采用减小焊接电流和向上立焊来克服。焊条电弧焊向下立焊的操作是指在焊接结构中的立焊位置时用立向下焊
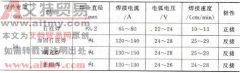
采用向下立焊,其焊接技术要点主要有以下几点: (1) 坡口形式及尺寸。管道向下立焊采用单面 V 形坡口,单面焊双面成形,坡口形式如图 3-74 所示。管道向下立焊对接焊缝的尺寸要求
答:立焊时,电弧自上向下进行的焊接叫向下立焊。如纤维素焊条向下立焊、 CO2 向下立焊等。立焊时,电弧自下向上进行的焊接叫向上立焊。
向下取整 ( FLOOR) 指令是将实数向下取整,结果为小于指定实数的最大双整数。向下取整 (FLOOR) 指令和参数见表 4-35 。 表 4-35 向下取整 (FLOOR) 指令和参数 用一个例子来说明向下取整 (
每次向下计数输入 CU 从关闭向打开转换时,向下计数 (CTD) 指令从当前值向下计数。当前值 Cxxx=0 时,计数器位 (Cxxx) 打开。载入输入 (LD) 打开时,计数器复原计数器位 ( Cxxx) 并用预设值
管道向下立焊多采用纤维素型立向下焊条。焊接时,要求采用单面焊双面成形,背面焊缝要求焊波均匀、表面光滑并略有凸起。因此根部焊道是保证背面成形良好的关键。管道向下立焊
矢量控制就是通过坐标变换,实现定子侧控制量的解耦,该方法是分析异步电机数学模型、简化电磁关系、实现控制系统设计的有效手段。由于转子磁场定向旋转坐标系下异步电机数学
矢量控制就是通过坐标变换,实现定子侧控制量的解耦。该方法是分析异步电动机数学模型,简化电磁关系,实现控制系统设计的有效手段。由于转子磁场定向旋转坐标系下异步电动机
管道全位置焊接时,熔化的金属容易下淌使焊缝成形差,传统的焊接方法采用减小焊接电流和向上焊接来克服。下向立焊焊条采用针对立焊特点的药皮由上向下焊接,提高了焊接速度,
SIMATIC 计数器也有简单的指令形式,包括向上计数 CU 、向下计数 CD 和设置计数器值 SC ,其梯形图指令如图 5-88 所示。 图 5-88 SIMATIC 计数器简单指令 a) 向上计数 b )向下计数 c )设置计