垂直固定管的焊接操作要点
垂直固定管的焊接特点与钢板的横焊基本相似。其操作要点主要有以下几点: (1) 对口要求及定位焊 当对口两侧管径不等时(错口),可以将直径较小的管材置于下方,并且保证沿圆周

垂直固定管的焊接特点与钢板的横焊基本相似。其操作要点主要有以下几点: (1) 对口要求及定位焊 当对口两侧管径不等时(错口),可以将直径较小的管材置于下方,并且保证沿圆周
避雷针塔的制作安装标准以及材质要求: 1.避雷针塔所有金属部件必须镀锌,操作时要注意保护镀锌层。 2.采用镀锌钢管管制作针尖,管壁厚度不得小于3mm,针尖刷锡长度不得小于70mm
TDA8358J是90o和110o彩色偏转系统的功率电路,可用于4:3和16:9显像管。电路提供一个DC驱动垂直偏转输出电路,东-西输出级能够为二极管调节器吸入电源电流。TDA8358J的引脚排列及功能如图
1) 垂直分散 savic-netEV 系统的垂直方向由综合管理一系统单位管理控制一个别控制三个层级构成。 下层的信息汇于上层,使整个系统能发挥出其最高性能。各个层级相对独立运行,即使
现象: (1) 线缆在竖向槽线槽与水平线槽交口处打绞,致使线槽盖板无法封闭。 (2) 线缆打绞交叉线槽里很乱,不同种类的电缆绞叉在一起。 (3) 垂直线缆没有分开绑扎和固定(图 1 ),
TDA4863J/4863AJ是偏转放大器,用于最大频率可达200Hz的垂直偏转系统。TDA4863J需要一个分离式回扫电源电压(最大可达60V),所以电源电压可以独立调节,以达到最佳的功耗和回扫时间。T
管子垂直对接接头为横焊缝,根据管壁厚薄,常用对接接头形式,如图 6-103 所示。对开有坡口的管子,若采用左焊法须进行多层焊,其焊接顺序如图 6-104 所示。 图 6-103 管子垂直固定对
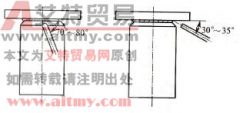
垂直固定的管子对接,焊缝处于横焊位置,由于有坡口拖住熔敷金属,焊接时比较容易掌握。 打底焊的关键是要保证焊透,背面成形好,又不能烧穿焊漏。打底焊时的焊条角度见图 6
打底焊应主要保证根部焊透,底板与立管坡口熔合良好,背面成形无缺陷。焊接时,首先在左侧的定位焊缝上引弧,稍加预热后开始由左向右移动焊条,当电弧移到定位焊缝的前端时,
打底焊要保证坡口根部与底板熔合良好,焊接时,引燃电弧后对始焊端先预热,然后将电弧压低,待形成熔孔后,开始小幅度锯齿形横向摆动,进入正常焊接。操作时,电弧尽量控制得