金属堆焊焊接性
堆焊时的填充金属及堆焊层成分与基体金属截然不同,故实质上是异种金属间焊接。根据堆焊特点,还须考虑如下诸因素: (1) 堆焊金属与母材的相容性 涉及两者物理性能、化学性能、

堆焊时的填充金属及堆焊层成分与基体金属截然不同,故实质上是异种金属间焊接。根据堆焊特点,还须考虑如下诸因素: (1) 堆焊金属与母材的相容性 涉及两者物理性能、化学性能、
答:在未施焊异种钢接头之前,在母材自拘束的条件下,先在珠光体钢母材的结合面或坡口面上堆敷一层高合金焊接材料,如 Cr25Ni13 ,然后再与奥氏体钢拼接。由于预堆焊层的存在,异
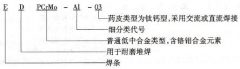
答:根据 GB/T 984-2001 《堆焊焊条》标准规定,堆焊焊条型号一般根据熔敷金属的化学成分、药皮类型、电流种类等划分。 型号中的第一个字母“ E ”表示焊条;第二个字母“ D ”表示用
堆焊的工艺方法通常有焊条电弧堆焊、氧一乙炔焰堆焊、埋弧堆焊、熔化极气体保护电弧堆焊、钨极氩弧焊堆焊、等离子弧堆焊及电渣堆焊等,堆焊方法的选择一般根据现场施工条件和
焊条堆焊时,必须根据不同要求选用不同的焊条。修补堆焊所用的焊条成分一般和焊件金属相同。但堆焊特殊金属表面时应选用专用焊条,以适应机件的耐磨、耐蚀等工作需要。 堆焊焊
①单丝埋弧堆焊适用于堆焊面积小,或者需要对工件限制热输入的场合。一般使用的焊丝为Φ 1.6 ~ 4. 8mm ,焊接电流为 160 ~ 500A 。交、直流电源均可。 为了减小堆焊焊缝的稀释率,应
常见堆焊缺陷及预防修补方法见表 6-55 。 表 6-55 常见堆焊缺陷及预防修补方法 缺陷名称 缺陷特征 产生原因 预防修补方法 堆焊层或 堆焊件尺寸、 形状不合技 术要求 堆层高度、宽 度
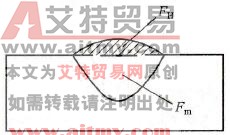
堆焊是异种金属的冶金结合,属于异种金属熔化焊的一种特殊形式。特别是由于堆焊层金属都是采用合金元素较高的合金,而母材大都是低碳钢或低合金钢。因此堆焊时,由于母材或预
由于堆焊层金属中含有较多的合金元素,塑性较差,在堆焊热应力的作用下,在焊件的冷却过程中容易产生堆焊裂纹,严重时整个堆焊层会从焊件的基体上剥落下来,称为剥离现象。
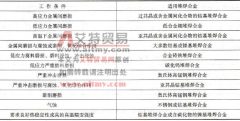
一般可按表 11-90 选择。 表 11-90 按工作条件选择堆焊合金通则 (作者稿费要求:需要高清无水印文章的读者3元每篇,请联系客服,谢谢!在线客服: )