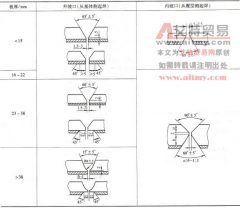
不锈复合钢焊接时对焊前装配有何要求,如何确定焊接顺序
(1) 焊前装配要求 由于覆层一般仅 3~6mm ,如错边过大,有可能使对口后覆层间无法焊接,故装配时应以覆层为基准。一般规定:①覆层δ =2~2.5mm 时,纵缝对口错边量≤ 0.5mm ,环缝对口错

(1) 焊前装配要求 由于覆层一般仅 3~6mm ,如错边过大,有可能使对口后覆层间无法焊接,故装配时应以覆层为基准。一般规定:①覆层δ =2~2.5mm 时,纵缝对口错边量≤ 0.5mm ,环缝对口错
(1) 大厚度不锈复合钢焊后热处理的唯一目的是消除焊接残余应力,故焊后热处理宜安排在基层一侧焊后进行,可在热处理后再焊隔离层和覆层。一般厚度的不锈复合钢接头,原则上既不
(1) 工况 Mo nel 400 为 w(Ni)66.5%-w( Cu)31. 5% 的镍铜基合金,有优良的耐蚀性,本例以复合板形式使用于炼铝设备中的强制循环蒸发器,使 3mm 厚 Mo nel 400 覆层接触腐蚀性蒸发母液,厚 1…
不锈复合钢焊缝中由隔离层(过渡层)、基层和覆层三部分组成。传统隔离层焊接方法对不锈复合板为 SMAW 焊,对不锈复合管可为 TIG 焊或 SMAW 焊;传统基层焊接方法对不锈复合板大都
基层和覆层原则上使用同质焊接材料。隔离层(过渡层)焊接材料的铬、镍含量应高于覆层,以减少基层母材对过渡区焊缝的稀释,并补偿焊接时合金元素的烧损。对工作要求不高的不
对接焊坡口形式示于表 11-66 ,适用于平板对接,以及简体纵、环缝 SMAW 焊和 SAW 焊。搭接接头和角接接头的构成如图 11-34 所示。根据构件焊接接头位置,有时又可分为外坡口和内坡口,