如何进行1Cr19Ni9Ti奥氏体不锈钢容器的双人同步TIG焊打底SAW焊盖面焊
以设计压力 0. 9MPa ,规格为Φ 2000mm × 2600mm × 8mm 的 1Cr19Ni9Ti 钢 10m³ 葡萄酒发酵罐为例。鉴于第 2 个封头组装定位后,已不可能进行双面焊,为确保底层焊接质量而采用了双人同步 TIG …

以设计压力 0. 9MPa ,规格为Φ 2000mm × 2600mm × 8mm 的 1Cr19Ni9Ti 钢 10m³ 葡萄酒发酵罐为例。鉴于第 2 个封头组装定位后,已不可能进行双面焊,为确保底层焊接质量而采用了双人同步 TIG …
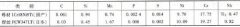
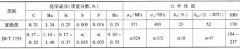
以厚度为 12mm 的 1Cr18Ni9Ti 换热器壳体焊接为例。母材和焊丝化学成分见表 5-40 。焊接参数及接头力学性能见表 5-41 。焊缝成形美观,焊接生产率远高于 SMAW 焊,焊缝组织为 A+ 少量 F ,接
窄间隙埋弧焊优越性已不容置疑。艾特贸易网前面介绍了热轧、正火钢单丝窄间隙埋弧焊工艺,今艾特贸易小编以 20MnMo 锻钢制咖 1170mm × 5500mm × 80mm 的厚壁高压加热器为例,介绍焊条电