平面磨床工作台的负荷特点
平面磨床负荷图如图 10-1 所示。工作台一个循环周期有严格的规范,其负荷特点如下。 图 10-1 一个循环中转矩的变化 ①工作台切削速度和返回速度相等。 ②加减速转矩为额定转矩的

平面磨床负荷图如图 10-1 所示。工作台一个循环周期有严格的规范,其负荷特点如下。 图 10-1 一个循环中转矩的变化 ①工作台切削速度和返回速度相等。 ②加减速转矩为额定转矩的
分析及处理过程:此故障完全按上例方法检查。检查状态信息,同上例一样,查液压也正常。故障显示是过载,是电动机问题还是工作台机械故障?首先,检查电动机(此项检查较为容
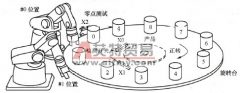
旋转工作台工作情况如图 4-52 所示,分为 10 个位置。 ROTC 指令用来控制工作台的旋转,使得被指定的工件以最短路径转到出口位置。 图 4-52 旋转工作台工作情况
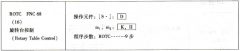
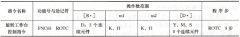
(1) 该指令的指令名称、助记符、功能号、操作数和程序步长如表 5-58 所示。 表 5-58 旋转工作台控制指令表 (2) 指令使用说明。 ROTC 指令是将旋转工作台的工作位置移动到指定位置的指令
工作台自动往返循环工作示意图如图 2-102 所示。工作台的前进、后退由电动机通过丝杠驱动。控制要求如下。 (1) 自动循环工作。 (2) 点动工作(供调试用)。 (3) 单循环运行,即工作台
分析及处理过程:利用梯形图和状态信息首先对工作台夹紧开关 SQ6 的状态进行检查。 138.0 为“ 1 ”正常。手动松开工作台时, 138.0 由“ 1 ”变为“ 0 ”,表明工作台能松开。回零时,
旋转工作台控制指令 ROTC 的功能指令编号为 FNC68 ,源操作数 [S ] 为 D ,目标操作数 [D ] 可取 Y 、 M 和 S ,该指令只能作 16 位运算,占 9 个程序步。旋转工作台示意图如图 4-60 所示。 图
分析及处理过程:工作台分度盘不回落与工作台下面的 SQ25 、 SQ28 传感器有关。由 PLC 输入状态信息知:传感器工作状态 SQ28 即 E10.6 为“ 1 ”,表明工作台分度盘旋转到位信号已经发出
1 .调速范围 一般规定工作台速度 4 ~ 80m/min ;砂轮进给速度 0.04 ~ 0. 8m/min 。 一般可将砂轮和工作台用同一台电动机驱动,则综合调速范围为 0.04 ~ 80m/min ,则只有选用矢量控制变频
故障现象:旋转工作台 (B 盘 ) 在停止和启动时有异常抖动 故障检查与分析: B 盘的工作过程是 NC 发出旋转指令时,首先通过液压缸松开 B 轴锁紧块,检测开关得到 B 轴松开信号后,伺