如何进行插入式管板的钨极氩弧焊
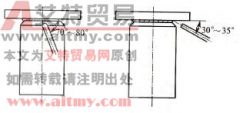
插入式管板焊前要清除管子待焊处和钢板孔壁及其周围 20mm 范围内的水锈、油污等污物,并打磨至露出金属光泽,然后将露出金属光泽处及焊丝用丙酮清洗干净。 通常,插入式管板钨极

插入式管板焊前要清除管子待焊处和钢板孔壁及其周围 20mm 范围内的水锈、油污等污物,并打磨至露出金属光泽,然后将露出金属光泽处及焊丝用丙酮清洗干净。 通常,插入式管板钨极
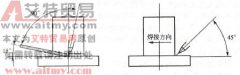
打底焊应主要保证根部焊透,底板与立管坡口熔合良好,背面成形无缺陷。焊接时,首先在左侧的定位焊缝上引弧,稍加预热后开始由左向右移动焊条,当电弧移到定位焊缝的前端时,
打底焊要保证坡口根部与底板熔合良好,焊接时,引燃电弧后对始焊端先预热,然后将电弧压低,待形成熔孔后,开始小幅度锯齿形横向摆动,进入正常焊接。操作时,电弧尽量控制得
管板水平固定全位置焊要求对平焊、立焊和仰焊的操作技能都比较熟练。焊接过程中焊条的角度随着焊接位置的不同而不断发生变化,各位置焊条角度如图 6-29 所示。 图 6-29 全位置焊接