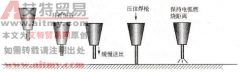
氩弧焊的引弧基本操作
熔化极氩弧焊的基本操作与 CO2 气体保护焊基本相似,操作时可参照 CO2 气体保护焊的操作进行。 钨极氩弧焊以手工钨极氩弧焊的引弧、运弧及填丝为基本操作,自动钨极氩弧焊的操作

熔化极氩弧焊的基本操作与 CO2 气体保护焊基本相似,操作时可参照 CO2 气体保护焊的操作进行。 钨极氩弧焊以手工钨极氩弧焊的引弧、运弧及填丝为基本操作,自动钨极氩弧焊的操作
引弧是焊条电弧焊的基本操作之一,尤其在定位焊中,使用引弧更为频繁。 (1) 引弧的方法 焊条电弧焊引弧的方法通常有两种: 1) 接触引弧法。接触引弧法是将焊条垂直对着焊件碰击,
引弧板和收弧板焊道与构件焊缝连在一起,如果用锤将引弧板和收弧板打掉,势必造成焊缝局部撕裂。断裂处会引起应力集中,产生肉眼看不见的裂纹,以后在使用荷载作用下,裂纹会
CO2 气体保护焊通常采用短路接触法引弧。引弧的具体操作步骤为:首先按遥控盒上的点动开关或按焊枪上的控制开关送出一段焊丝,伸出长度小于喷嘴与工件间应保持的距离;然后将焊
答:钨极氩弧焊在采用高频振荡器引弧时,钨极不必与工件接触,只要在相距 5 ~ 15mm 处启动,即可引燃电弧。如果钨极与工件直接短路引弧,钨极容易烧损。熄弧时应填满弧坑,除焊
(1) 引弧与造渣 引弧与造渣时,采用较高的焊接电压 ( 比正常焊接高 2 ~ 4V) 和较低的送丝速度(一般为 120 ~ 150m/h )。前者是为了获得较高的能量,加速造渣过程;后者是为了使电弧
手工钨极氩弧焊的引弧方法有以下两种: (1) 高频或脉冲引弧法 首先提前送气 3 ~ 4s ,并使钨极和焊件之间保持 5 ~ 8mm 距离,然后接通控制开关,在高频高压或高压电脉冲的作用下,
深坡口内的引弧是保证焊缝无缺陷的关键技术之一,往往由于引弧不顺利而引起坡口侧面咬边或导电嘴碰电。通常焊接环焊缝时的引弧方法是:焊丝接触工件一短路一焊丝返回燃烧引起
半自动 CO2 气体保护焊,通常采用短路接触法引弧。由于平特性弧焊电源的空载电压低,又是光焊丝,在引弧时,电弧稳定燃烧点不易建立,使引弧变得比较困难,往往造成焊丝成段地