如何确定结构钢微束等离子弧焊的焊接参数
微束等离子弧焊实际上就是小电流熔透型等离子弧焊,电流上限一般小于 30A ,下限不受限制,实用上一般定为 0.1A ,可焊 0.01mm 薄件或相应规格的丝、箔。采用联合型弧,焊接过程中需

微束等离子弧焊实际上就是小电流熔透型等离子弧焊,电流上限一般小于 30A ,下限不受限制,实用上一般定为 0.1A ,可焊 0.01mm 薄件或相应规格的丝、箔。采用联合型弧,焊接过程中需
熔化极氩弧焊的基本操作与 CO2 气体保护焊基本相似,操作时可参照 CO2 气体保护焊的操作进行。 钨极氩弧焊以手工钨极氩弧焊的引弧、运弧及填丝为基本操作,自动钨极氩弧焊的操作
答:电弧电源不仅要为焊接电弧提供电能,同时也要保证在焊接过程中引弧容易、电弧燃烧稳定、焊接工艺参数可调而且恒定。因此,弧焊电源必须满足下述各项要求: (1) 对电源外特
熔透型等离子弧焊适用于薄板、超薄板、角接焊缝及对接接头的填充层和盖面层焊缝,一般采用垫板焊,可填丝或不填丝。焊接电流选择与钨极氩弧焊相似,填丝焊时与焊丝直径相关,
利用小孔效应,在一定板厚下可实现 I 形坡口不填丝单面焊双面一次成形。结构钢单面焊双面一次成形的理想板厚为 4~7mm ,极限板厚为 10mm 。板厚更大时应采用多层焊或多层多道焊,开
答:用焊丝作为电极,采用氩气作为保护气体的熔化极气体保护电弧焊称为熔化极氩弧焊。金属焊丝既可作为电弧的一个电极,又作为焊缝的填充金属,焊接电流可大大增加,热利用率
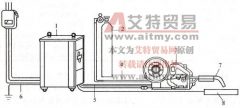
半自动 MIG 焊主要由弧焊电源、送丝机构、焊枪、控制箱、气路系统和水路系统等组成。图 2-12 为半自动 MIG 焊的配置。熔化极脉冲氩弧焊采用的脉冲电源主要有单相整流式、磁放大器式
各种弧焊电源的特点见表 2-3 。 表 2-3 各种弧焊电源的特点 交流弧焊电源的结构简单,使用可靠,维修容易,效率高,成本低,所以在实际中应尽可能地选用交流弧焊电源。对于船体重
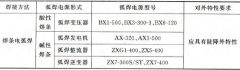
焊条电弧焊的弧焊电源选择见表 2-4 。 表 2-4 焊条电弧焊的弧焊电源选择
熔化极氩弧焊常见缺陷的产生原因及防止方法 缺陷 产生原因 防止方法 焊缝形 状不 规则 1)焊丝未经校直或校直效果不好 2)导电嘴磨损造成电弧摆动 3)焊接速度过低 4)焊丝伸出长度过长