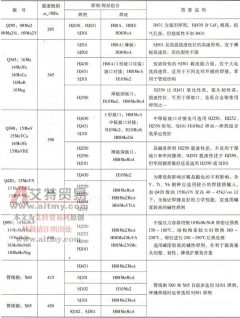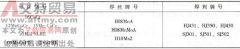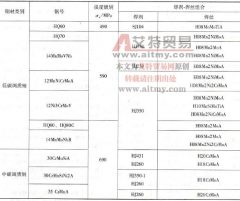
低碳调质钢和中碳调质钢埋弧焊时,母材和焊丝-焊剂如何匹配
基于低碳调质钢焊后不再进行调质处理,焊接热循环对接头最终性能将产生决定性影响,故大热输入焊接方法显然不宜采用。埋弧焊可使用Φ 4 mm 以下焊丝单丝焊和窄间隙焊。中碳调质

基于低碳调质钢焊后不再进行调质处理,焊接热循环对接头最终性能将产生决定性影响,故大热输入焊接方法显然不宜采用。埋弧焊可使用Φ 4 mm 以下焊丝单丝焊和窄间隙焊。中碳调质
仍按“等强原则”进行匹配,但焊缝金属的强度不宜过高,以免影响接头的塑、韧性和抗裂性,一般能满足母材强度下限即可。强度级别较低者可选用含 Mn 焊丝或 Mn-Si 系焊丝,强度级
大部分耐候钢及耐海水腐蚀钢的强度级别均与 Q345 级热轧钢相当,埋弧焊时焊丝 - 焊剂组合可参照同级别热轧钢确定,但接头的耐蚀性应经试验验证。常用焊丝牌号有 H08MnA 、 H10Mn2 、