S7-200 PLC双字循环左移和双字循环右移指令:RLD,
双字循环左移和双字循环右移指令的梯形图和语句表分别如图 3-61(a) 和 (b) 所示,指令盒与字节循环移位只是把名称变为 ROL_DW 和 ROR_DW ,其他部分完全相同。使能输入有效时,把双字型

双字循环左移和双字循环右移指令的梯形图和语句表分别如图 3-61(a) 和 (b) 所示,指令盒与字节循环移位只是把名称变为 ROL_DW 和 ROR_DW ,其他部分完全相同。使能输入有效时,把双字型
循环中断组织块用于按精确的时间间隔循环执行中断程序,例如周期性地执行闭环控制系统的 PID 控制程序,间隔时间从 STOP 切换到 RUN 模式时开始计算。大多数 S7-300 CPU 只能使用 OB35
右、左循环移位指令 (D)ROR(P) 和 (D)ROL(P) 编号分别为 FNC30 和 FNC31 。功能是将指定的元件 [ D.] 中的数据向右(右循环)或向左(左循环)循环移动 n 位,每次最后移出来的那一位再循环送
一、 I/O 分配 根据以上电动机计数循环正反转的控制要求可知: PLC 的输入信号有停止按钮 SB(X0) 、启动按钮 SB1 (X1) 、热继电器常开触点 FR (X2) 。 PLC 的输出信号有正转接触器 KM1 (Y1) 、
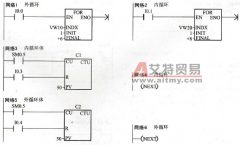
对于 FOR NEXT 循环指令中的 FOR 指令和 NEXT 指令必须配对使用,并允许嵌套使用,最多允许嵌套深度为 8 次。 FOR 指令中的 INDX 为循环变量, INIT 为循环初值, FINAL 为循环结束值。 FOR N
当双字循环左移 (ROL_DW) 指令的 EN 位为高电平“ 1 ”时,将执行双字循环左位指令,将 IN 端指定的内容循环左移 N 端指定的位数,然后写入 OUT 端指令的目的地址中。双字循环左移 (RO
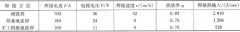
焊接热输入是指熔焊时由焊接能源输入到单位长度焊缝上的热能,又称线能量,可用下式进行计算 q= η IU/v 式中 q- 热输入 (J/mm) ; η - 热效率,因焊接方法不同而不同(表 1-1 ); I- 焊
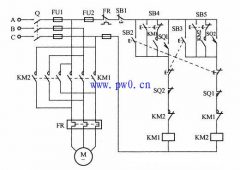
带点动的电动机自动循环控制电路接线图 按钮SB4、SB5为正反转点动控制按钮。当按下按钮SB4时,接触器KM1线圈得电,电动机带动运动部件向左运动,但由于SB4的常闭触点已切断了接触器
循环右移 ROR(Ratation Right) 指令格式为: FNC30 ROR[D]n 其中, [D ] 为要移位的目软元件; n 为每次移动的位数。 ROR 指令的功能是将指定的目软元件中的二进制数按照指令规定的每次移动的
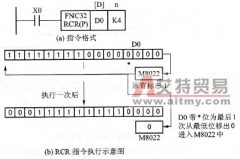
带进位的循环右移指令 RCR 的格式与功能如图 6-53 所示。当 X0 为 ON 时, (D0) 中各位数据向右移 4 位 (K4) ,此时移位是带着进位一起移位的。带进位循环左移指令 RCL 的格式功能说明类似