如何进行对接直焊缝的双面悬空埋弧自动焊
答:首先按操作规程进行焊前准备。通常对于焊件板厚大于 16mm 时,可采用开坡口焊接,由于是悬空焊接,坡口应尽量采用机械加工,以保证装配间隙小于 1mm ,否则容易产生焊穿。 在

答:首先按操作规程进行焊前准备。通常对于焊件板厚大于 16mm 时,可采用开坡口焊接,由于是悬空焊接,坡口应尽量采用机械加工,以保证装配间隙小于 1mm ,否则容易产生焊穿。 在
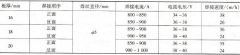
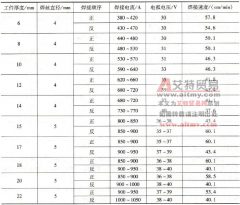
悬空焊可用于 I 形坡口焊及其他形式坡口焊,但均须保证钝边与装配间隙在允许范围内,而且有下列特定要求: (1)I 形坡口无预留间隙双面悬空焊 第一面焊缝熔深通常为板厚的 40% ~
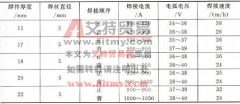
I 形坡口无预留间隙双面悬空焊的焊接参数见表 3-29 ,厚板双面悬空坡口焊的焊接参数见表 3-30 。 表 3-29 I 形坡口无预留间隙双面悬空焊的焊接参数 表 3-30 厚板双面悬空坡口焊的焊接参
悬空焊时,工件背面不加衬垫,不需要任何辅助设备和工具卡,比较方便。为防止液态金属从间隙中流失或引起烧穿,要求严格控制间隙,装配时一般不留间隙或间隙≤ 1mm 。焊接正面
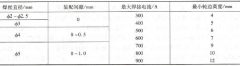
悬空焊即不加衬垫的焊接。大部分厚板都可采用悬空焊,但要求钝边高度在一定范围,钝边不足会烧穿,过大会焊不透。钝边高度主要取决于焊接电流,表 3-28 数据供参考。 表 3-28 悬空
当无法或不便采用焊剂垫时,可将坡口钝边增加到 8mm 左右,不留间隙(或装配间隙小于 1mm ),在背面无衬托条件下悬空焊接。正面焊缝的熔深通常为焊件厚度的 40% ~ 50% ,背面焊缝