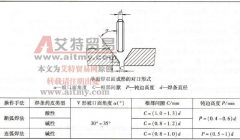
焊条电弧焊单面焊双面成形焊接的断弧焊法
断弧焊法是通过控制电弧的不断燃烧和灭弧的时间以及运条动作来控制熔池形状、熔池温度以及熔池中液态金属厚度的一种单面焊双面成形焊接技术。 断弧焊法的背面成形机理主要是靠

断弧焊法是通过控制电弧的不断燃烧和灭弧的时间以及运条动作来控制熔池形状、熔池温度以及熔池中液态金属厚度的一种单面焊双面成形焊接技术。 断弧焊法的背面成形机理主要是靠
连弧焊法是在焊接过程中,电弧连续燃烧不熄灭,采取较小的坡口钝边间隙,选用较小的焊件电流,始终保持短弧连续施焊的一种单面焊双面成形焊接技术。与断弧焊法一样,尽管其焊
单面焊双面成形焊接技术是以单面施焊的方式,在具有单面 V 形或 U 形坡口的焊件上获得双面成形的焊缝(该焊缝的正、背两面均应具有良好的内在及外观质量)。它与双面焊相比,省
故障现象:数控成形磨 PLANOMAT MC607 采用西门子 840D 系统,当机床启动砂轮时,系统出现: 6046# Failure balancing system (平衡系统错误)报警,砂轮停转。 故障分析与检查: MC607 …
答:单面焊双面成形是一种高效埋弧焊方法。它是使用较大的焊接电流,将焊件一次熔透。 单面焊双面成形埋弧焊的主要问题是随着焊件厚度的增大,需采用的焊接线能量也得显著增大
焊条电弧封闭焊是在焊接处周围用铜板围起来,使用焊条电弧焊进行焊接的一种方法。焊接母材用气体切割或用锯锯开,仍旧用 I 形坡口,坡口面不加工,采用夹具将两母材夹紧,不用
这类构件是简单的圆柱形或锥形。因此可以放在三轴辊机上加工成形(图 4-27 )。假如构件数量较多,也可用专门的压模在液压机上压制 ( 图 4-28) 。 图 4-27 三轴辊机弯曲钢板 图 4-28 液
当成批生产时,复杂曲度板用专用压模在液压机上压翻。 对于球罐球瓣的成形,一般直径小、曲率大的瓣片采用热压;直径大、曲率小的瓣片采用冷压.。压制设备为水压机或油压机等