液压淬火机手动工作方式的PLC控制要求
(1) 选择工作方式为“手动”。 (2) 系统加电, PLC 得电,按“运行”按钮,油泵工作,指示灯亮,系统开始初始化, 1 号油缸收回,松夹; 2 号油缸收回前摆,可装料; 3 号油缸伸出,

(1) 选择工作方式为“手动”。 (2) 系统加电, PLC 得电,按“运行”按钮,油泵工作,指示灯亮,系统开始初始化, 1 号油缸收回,松夹; 2 号油缸收回前摆,可装料; 3 号油缸伸出,
现象: 调节阀的阀片不能全部开启或关闭。 原因分析: (1) 阀体外框轴孔不同心,中心线偏移。 (2) 阀片的调节杆长度及连接点的位置不准确。 (3) 定位板的位置不准确。 (4) 阀片与阀体
电路如图 1(a) 、 (b) 所示,主电路采用接触器 KM2 、 KM3 的主触点,当 KM3 主触点闭合而 KM2 主触点断开时,电动机定子绕组接成 Y 减压启动;当启动完毕, KM3 的主触点先断,而 KM2 的主
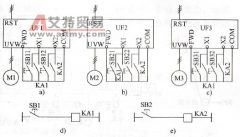
以三个单元的同步控制为例,其控制电路如图 3 -28 所示。 (1) 统调。统调的升速和降速分别由继电器 KA1 和 KA2 来执行。 KA1 的动合触点接至各变频器的升速端子 (X1) ; KA2 的动合触点接
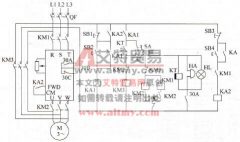
一些关键设备在投入运行后就不允许停机,否则会造成重大经济损失。这些设备如果由变频器拖动,则变频器一旦出现跳闸停机,应马上将电动机切换到工频电源。另有一类负载,应用
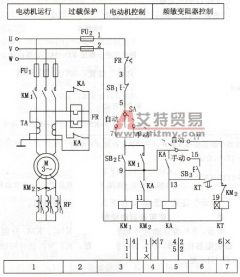
电路如图 1 所示,该电路可以实现自动和手动控制。 (1) 手动控制。将转换开关 SA 置于手动位置, SA (5-7) 、 SA (9-15) 接通,则得图 2(a) 所示的手动控制电路,时间继电器 KT 不起作用,利