S7-200系列PLC的过载报警控制电路与梯形图
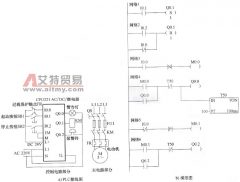
过载报警控制电路与梯形图如图 3-20 所示。 电路与梯形图说明如下: (1) 起动控制 按下起动按钮 SB1 [1]I0.1 常开触点闭合置位指令执行 Q0.1 线圈被置位(置 1 ),即 Q0.1 线圈得电 Q0.1 端

过载报警控制电路与梯形图如图 3-20 所示。 电路与梯形图说明如下: (1) 起动控制 按下起动按钮 SB1 [1]I0.1 常开触点闭合置位指令执行 Q0.1 线圈被置位(置 1 ),即 Q0.1 线圈得电 Q0.1 端
光强控制报警电路
录放语言报警电路可以任意设定语言内容,又可以根据需要修改,随录随放,语音长久保存,非常方便。其电路如图5-17所示。 图5-17变频器录放语言报警电路图 芯片、存储器、传声器(
电路工作原理: 市电电压一路由C3降压,DW稳压,VD6、VD7、C2整流滤波输出12V稳定的直流电压供给电路。另一路由VD1整流、R1降压、C1滤波,在RP1、RP2上产生约10.5V电压检测市电电压变化输
机型: MC-PF18B 型 用户反映:开机后,蜂鸣器不报警。 拆机测试:此类故障主要检查蜂鸣器、主控 IC 。断开电源后,拆开机壳。查电阻 R34 无异常,用万用表测主控 IC ⑦脚电压为 5V ,
机型: C-18C1 型 用户反映:开机后,蜂鸣器报警异常。 拆机测试:此类故障主要检查蜂鸣器驱动电路。断开电源后,拆开机壳。检测发现主控 IC1 ⑦脚电压异常,查电阻 R18 、电容 C17
依靠现代电子技术,为一些在高温条件下工作的设备提供一套恒温控制装置,已是一件十分平常的事了。但是,在十分偶然的特殊情况下,当控制装置发生故障,控制功能失效时,如果
故障现象:在喷丸加工过程中出现报警:“ Pressure pot upper probe uncovered ”(压力罐上探头未覆盖),显示上探头未覆盖。 故障检查与分析:该机床的送丸系统有两个压力罐,一个在上部
由MC145010构成的烟雾报警电路如图所示。它采用9V叠层电池供电。R2、C3分别为振荡电阻与振荡电容,时钟周期由下式确定:
555市电信电声光报警电路