焊接射线探伤的基本原理是什么,有哪几种类型
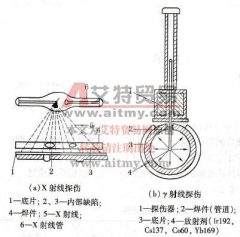
答:射线检验,是检验焊缝内部缺陷准确而又可靠的方法之一,它可以显示出缺陷在焊缝内部的形状、位置和大小。射线探伤的基本原理如图 1 所示。 图 1 射线探伤原理图 射线检验的

答:射线检验,是检验焊缝内部缺陷准确而又可靠的方法之一,它可以显示出缺陷在焊缝内部的形状、位置和大小。射线探伤的基本原理如图 1 所示。 图 1 射线探伤原理图 射线检验的
答:磁粉探伤又名磁力探伤,是利用在强磁场中,铁磁性材料表层缺陷产生的漏磁场附磁粉的现象而进行的无损检验法。 其原理是基于铁磁性材料在磁场中被磁化后而产生的漏磁现象来
答:磁粉探伤时,磁痕显示可分为三大类: (1) 表面缺陷。此类缺陷的磁痕尖锐、清晰、轮廓明显,磁粉附着紧密。产生于弧坑裂纹、应力裂纹、未熔合、密集气孔、夹渣等。 (2) 近表面
答: (1) 采用斜探头时,首先应进行探头角度的选择。探头角度有 30 °、 40 °及 50 °三种。选择时,将斜探头贴紧焊缝垂直位置,以声速中心刚好穿过钢板厚度的 1/2 处最合适。 (2) 在探
答:涡流探伤是利用电磁感应原理进行探伤的,使导电的试件内产生涡流(涡电流),当试件存在缺陷时,涡流的流动发生了畸变,如果能检测出这种畸变的信息,就能判定试件中有关
答: (1) 探伤前的准备工作。 ①根据试件的性质、形状、尺寸及欲检出的缺陷种类和大小选择检验方法和设备:对小直径、大批量焊管或棒材的表面探伤,大都选用配有穿过式自比线圈
答:射线探伤时,底片上影像的质量与射线照相技术和器材有关,根据产生的射源种类及其能量的高低,胶片的种类、增感方式、底片的黑度、射源与胶片间的距离等参数,可以把射线
答:探伤表面打磨光滑,粗糙度不超过 6.3 μ m ,以保证良好的声波耦合。 探伤时,探头的移动速度不大于 150mm/s ,相邻两次探头移动间隔至少有探头宽度 10% 的重叠。为了使波束尽可能
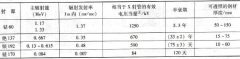
答:根据被探伤工件的厚度来选择γ射线源。如厚件选用钴 60 ,中等厚件选用铯 137 ,薄件选用铱 192 ,轻金属选用铥 170 。 各种γ射线源可透照的钢材厚度如表 1 所示。 表 1 γ射线源的
答:超声波探伤时,焊缝中缺陷的位置、形状和方向直接影响缺陷的声反射率。超声波探测焊缝的方向越多,波束垂直于缺陷平面的机率越大,缺陷的检出率越高,其评定结果也越准确