减少PLC输入点数的技术方法
为了提高 PLC 系统的可靠性,并减少 PLC 控制系统的造价,在设计 PLC 控制系统或对老设备进行改造时,往往会遇到输入点数不够或输出点数不够而需要扩展的问题,当然可以通过增加

为了提高 PLC 系统的可靠性,并减少 PLC 控制系统的造价,在设计 PLC 控制系统或对老设备进行改造时,往往会遇到输入点数不够或输出点数不够而需要扩展的问题,当然可以通过增加
接地是提高电子电气设备电磁兼容性有效的手段之一,同样是变频器及各种电力电子设备的一个很重要问题。接地是抑制噪声、防止干扰的主要方法。接地问题看似简单,实质上却是一
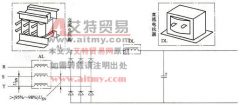
基本方法:削弱高次谐波电流。 接入交流电抗器:串联在变频器的进线电路中,因电压降不允许太大,功率因数只能提高到 0.85 。 接入直流电抗器:接在整流桥和滤波电容之间,可将
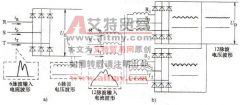
12 脉波整流:变频器的输入电路中接入电源变压器,变压器有两组副方绕组,一组接成星形,另一组接成三角形。两组副方输出分别全波整流后再并联。 电源侧功率因数:可提高到 0
1.提高设备使用人员的技术水平 在具体的设备维护过程中,切记忽视使用具体的使用状况,进行片面的简单化的处理。设备使用人员的水平直接影响到设备的服役实践。所以,只要保证
(1) 执行机构出错的原因 执行机构出错的主要原因有: ①控制负载的继电器不能可靠动作,虽然 PLC 发出了动作指令,但执行机构并没按要求动作。 ② PLC 控制系统自身故障, PLC 控制系
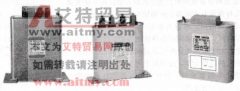
无功补偿提高功率因数最常用的方法是在电路中安装并联电容器(移向电容器),用于补偿电力系统中感性负荷的无功功率。如图 6-17所示为电容器外形。 图 6-17 电容器 在交流电路中,
引入变频器传动,适应生产工艺的多方面要求,以提高产品质量的例子很多,列举如下。 1 .加工对象的最佳速度 车床、铣床等加工机械,大致分成工件旋转式和刀具旋转式两大类。不
假设一个网络中有 2 号站和 10 号站作为主站,( 10 号站的)最高地址设置为 15 。则对于 2 号站来说,所谓地址间隙就是 3 ~ 9 的范围;对于 10 号站来说,地址间隙就是 11 到最高站址
为了提高提升机的舒适性和减少对机械部分的冲击,本系统中借助于 PLC实现提升机速度的S曲线变化。SO曲线不但要求系统在加、减速过程中速度变化平滑,而且要求系统的加、减速度变