FX系列PLC的空操作指令和程序结束指令
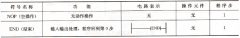
空操作指令和程序结束指令如表 3-10 所示。 表 3-10 空操作指令和程序结束指令表 1 .空操作指令 NOP (1) 若在程序中加入 NOP 指令,则改动或追加程序时,可以减少步序号的改变。 (2) 若

空操作指令和程序结束指令如表 3-10 所示。 表 3-10 空操作指令和程序结束指令表 1 .空操作指令 NOP (1) 若在程序中加入 NOP 指令,则改动或追加程序时,可以减少步序号的改变。 (2) 若
(1) 停电时隔离开关的操作。线路停电时拉开断路器后,应先拉负荷侧隔离开关,后拉电源侧隔离开关。这是因为在停电时,可能出现的误操作情况有两种,一种是断路器尚未断开电源而
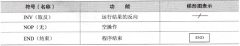
PLC 逻辑反、空操作与结束指令如表 3-8 所示。 表 3-8 逻辑反、空操作与结束指令 ● INV 指令执行后将原来的运算结果取反。使用时要注意, INV 不能与母线连接,也不能单独使用。 ●
抽屉式开关柜如何操作?抽屉开关操作顺序 抽屉式开关箱操作流程有 1、开关推入前确认开关柜操作小手柄在正确位置 就地/远方转换开关手柄值在断开位,抽屉位置手柄在(抽出位置)
下面用两个例子,描述了如何通过操作面板进行参数修改。 案例一:修改参数 P0003- 参数访问级。 案例二:修改带有下标的参数 P0719- 设置为操作面板控制。 当修改参数值时操作面板有
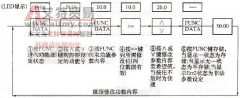
SB20 变频器参数设定操作示意图如图 1-20 所示。 图 1-20 变频器参数设定操作示意图
烙铁钎焊是钣金钎焊中应用最广泛的加工方法之一。由于焊接温度较低,故多为软钎焊,且多用于锡焊。 锡焊的主要工具有电烙铁和火烙铁两种,如图 7-8 所示。烙铁的作用是将自己本
焊缝处在垂直位置时的焊接操作方法称为立焊法。与平焊法一样,根据焊接接头形式的不同,立焊法也分对接、搭接和角接立焊等。搭接和角接立焊时,其操作时的运条方式基本上与对
钎焊前应将焊件装配定位,以确保它们之间的相互位置。固定零件的方法很多,对于尺寸小、结构简单的零件,可采用较简单的固定方法,如依靠自重、紧配合、滚花、翻边、扩口、旋
PI97G.V4 普传系列变频器面板按键的功能如图 5-37 所示。 图 5-37 PI97G.V4 普传系列变频器面板按键功能