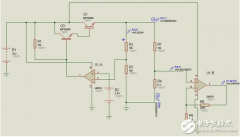
数控线切割机上用的光电放大电路图
光敏二极管和BG1构成光电转换,BG2和BG3构成施密特触发器,BG4为反相器。光照时,BG1基极电位升高,BG1截止,BG2导通,BG2截止,BG4导通。输出正信号。

光敏二极管和BG1构成光电转换,BG2和BG3构成施密特触发器,BG4为反相器。光照时,BG1基极电位升高,BG1截止,BG2导通,BG2截止,BG4导通。输出正信号。
故障现象: 2033VMC 数控加工中心零件加工几何尺寸和位置尺寸均有超差。 故障检查与分析:在检测机床相关几何精度时发现, Y 轴坐标运动与 X 轴坐标运动的垂直度误差过大,且检测数
故障现象:数控立车 TV-1800 采用西门子 840C 数控系统,其 Z 轴上端漏油,机械部分修理完毕后,在执行自动换刀时,刀柄和刀库的刀盘相蹭,换刀无法进行。 故障检查与分析:执行换刀
故障现象: MV50 数控加工中心在加工过程中进行刀库换刀时,出现报警 1021# “ ATC COUNTER ERROR ”(刀库计数器错误)。 故障检查与分析:根据现象判断故障原因是操作工操作不当,人为
故障现象: T2-1000 数控卧车启动电源后出现 PLC 停止工作报警,机床无法启动。 设备停机, PLC 停止工作。 PLC 停止灯点亮,以 840C 为数控装置的数控卧车显示屏上显示 PLC 停止。 故障检
系统利用STC12C5A32S2用其自带的8路AD、2路PWM 来实现数控电源的控制部分和信息的采集部分, P0到P4个IO4实现数据的显示部分,既可以作为数控稳压电源使用又可以做数字钟和闹钟,既可以
故障现象: XK5032A 数控立式铣床采用 FANUC-OM 数控系统, Z 轴在回零过程中出现 ALM090# 报警机床无法回参考点。 故障检查与分析:回零故障一般有两种情况引起,一是回零开关接触不良
故障现象:数控磨床 MC607 在自动执行程序过程中,出现 C 轴 25050# “轴 %1 轮廓监控”报警,系统无法运行。 故障检查与分析: NCK 计算轴的各插补点(设置点),如果算出理论值与机床
数控加工中心宏程序应用注意事项 立式加工中心生产中自动对刀一般由自动对刀仪、对刀电路及数控系统完成,而寻找中心宏程序使用普通寻边器就能完成。操作简单,便于上手。只要
数控集成稳压电源电路原理图