125-CCN数控卧车电池报警及机床零点丢失故障修理
故障现象:机床开机后出现 ALM306: 电池电量不足, ALM300: X.Z 轴需要回零点。 故障检查与分析:该数控卧车采用的是 GE FANUC 20-T 系统, X 轴、 Z 轴均使用绝对位置编码器作为机床位置检

故障现象:机床开机后出现 ALM306: 电池电量不足, ALM300: X.Z 轴需要回零点。 故障检查与分析:该数控卧车采用的是 GE FANUC 20-T 系统, X 轴、 Z 轴均使用绝对位置编码器作为机床位置检
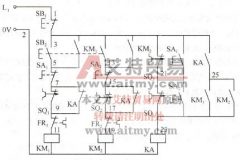
组合机床在加工时,往往是用多把刀具对工件几个面同时进行加工的。这就要求多台电动机能同时肩动,还能单独调整。 图 7-17 为两台电动机同时启动、分别停止的控制电路。其中,
机床设备被运到厂后,应首先会同有关人员开箱检查,收齐制造厂出厂资料,包括说明书,测试记录、开箱单等。再就是要检查机床床身的各电气部件及电气元件有无损伤、锈蚀、受雨
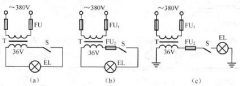
机床照明线路引起的触电事故多数是由于设计欠妥、接线不正确以及维修不当所致。 机床照明线路采用 36V 供电电压,一般有图 8 所示的 3 种接法。这 3 种接法都不同程度地存在着危险
1 .机床安装步骤有哪些内容 机床安装步骤包括电动机的安装、电气控制箱的安装,以及电源、电动机等控制板外部的导线的连接等内容。 2 .电动机的安装及工艺要求有哪些内容 电动
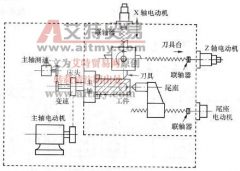
一、 NC 机床概述 NC 机床种类繁多,本节以 NC 车床和加工中心为例加以叙述。车床的特点是主轴电动机带动工件旋转,刀具作进给运动进行切削加工。切削速度是由被加工材料的性质决
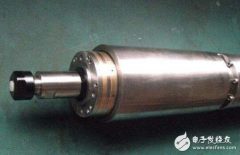
主轴作为机床的关键部件,其性能会直接影响到机床的旋转精度、转速、刚性、温升及噪音等参数,进而会影响工件的加工质量,例如零件的尺寸精度,表面粗糙度等指标。因此,为了
机床的精度在很大程度上决定了加工出来的产品精细化程度,我们使用传统的机床和数控机床如果操作技术水平一样的话,数控机床的精度就要高一些,毕竟有电脑在控制比人的控制更
(1) 确定 I/O 点数。应有助于识别控制器的最低限制因素,要考虑未来扩充和备用(典型 10%~20% 备用)的需要。 (2) 离散输入 / 输出。标准的输入 / 输出接口可用于从传感器和开关(如按
卷扬机、机床主轴等恒功率负载,其特性如图 4-9 所示。 图 4-9 恒功率负载 变频驱动系统在基频转速( 50Hz 或 60Hz )以上的范围内,可由变频器控制其输出电压为一定值,使电机产生的