CO2气体保护焊的板材焊接操作方式
板材的焊接位置分为平焊、横焊和立焊等,焊接操作时,应注意以下内容。 1 .平焊 平板对接焊一般采用左向焊法。在薄板平对接焊时,焊枪作直线运动,如果有间隙,焊枪可作适当的

板材的焊接位置分为平焊、横焊和立焊等,焊接操作时,应注意以下内容。 1 .平焊 平板对接焊一般采用左向焊法。在薄板平对接焊时,焊枪作直线运动,如果有间隙,焊枪可作适当的
对于厚度≤ 6mm 板材的氩弧焊,生产中常采用手工钨极氩弧焊进行焊接;当焊件厚度在 6mm 以上时,则采用熔化极氩弧焊(熔化极氩弧焊的操作可参照 CO2 气体保护焊进行)。若要采用手
焊接容器是由板材经成形加工,并焊接成能够承受内外压力的封闭式结构。容器结构(包括锅炉、压力容器和管道)是各工业部门必不可少的生产装备,近年来,我国有关部门对容器的
根据板材焊件接缝所处的空间位置,其焊接位置分为平焊、立焊、横焊和仰焊四种形式。应该说明的是,板料的焊接操作应根据板料厚度(如厚板、薄板)有所不同。 为保证焊件的焊接
当要求焊缝全焊透且只能从接头的一面进行焊接时,除了采用单面焊双面成形焊接操作技术外,还可以采用焊缝背面加焊接衬垫的方法。使用焊接衬垫的目的是提供条件,使第一层金属
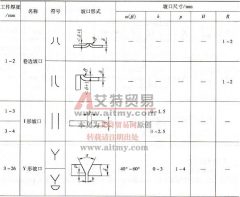
当焊件厚度小于 6mm 时,一般采用不开坡口对接焊(重要焊件除外)。焊接正面焊缝时,宜用直径 3. 2mm 或 4.0mm 的焊条,短弧焊接,并使熔深达到板厚的 2/3 ,焊缝宽度为 5 ~ 8mm ,加强
不开坡口的对接接头立焊,常用于薄件的焊接。焊接时除采取上述措施外,还可以适当地采取跳弧法、灭弧法以及幅度较小的锯齿形或月牙形运条法。 施焊时,当电弧引燃后,应将电弧
横焊时,由于熔化金属受重力的作用,容易下淌而产生咬边、焊瘤及未焊透等缺陷。因此,应采用短弧、较小直径的焊条以及选用适当的焊接电流和运条方法。 (1) 不开坡口的对接横焊
仰焊是各种位置焊接中最困难的一种焊接方法,由于熔池倒悬在焊件下面,没有固体金属承托,所以焊缝成形困难,同时,在施焊中,还常发生熔渣越前的现象,故控制运条方面要比平