氩弧焊的引弧基本操作
熔化极氩弧焊的基本操作与 CO2 气体保护焊基本相似,操作时可参照 CO2 气体保护焊的操作进行。 钨极氩弧焊以手工钨极氩弧焊的引弧、运弧及填丝为基本操作,自动钨极氩弧焊的操作

熔化极氩弧焊的基本操作与 CO2 气体保护焊基本相似,操作时可参照 CO2 气体保护焊的操作进行。 钨极氩弧焊以手工钨极氩弧焊的引弧、运弧及填丝为基本操作,自动钨极氩弧焊的操作
答:用焊丝作为电极,采用氩气作为保护气体的熔化极气体保护电弧焊称为熔化极氩弧焊。金属焊丝既可作为电弧的一个电极,又作为焊缝的填充金属,焊接电流可大大增加,热利用率
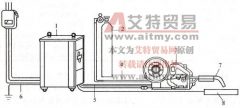
半自动 MIG 焊主要由弧焊电源、送丝机构、焊枪、控制箱、气路系统和水路系统等组成。图 2-12 为半自动 MIG 焊的配置。熔化极脉冲氩弧焊采用的脉冲电源主要有单相整流式、磁放大器式
熔化极氩弧焊常见缺陷的产生原因及防止方法 缺陷 产生原因 防止方法 焊缝形 状不 规则 1)焊丝未经校直或校直效果不好 2)导电嘴磨损造成电弧摆动 3)焊接速度过低 4)焊丝伸出长度过长
答: (1) 射流过渡是在熔滴呈颗粒过渡的基础上继续增大焊接电流,熔滴尺寸得到细化,电弧不稳定情况相继消失。 (2) 继续加大电流至临界值(产生射流过渡所需的最小电流值称为临界
答:熔化极氩弧焊 ( MIG) 分为自动焊和半自动焊两种,它们的设备由焊接电源、送丝机构、焊枪或行走机构、控制系统和供气系统五部分组成。 供气系统和钨极氩弧焊 ( TIG) 相同,焊机
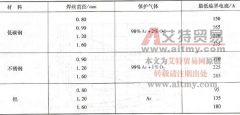
答:熔化极氩弧焊射流过渡的临界电流值与材料、直径、伸出长度等因素有关。焊丝熔点低、沸点低、直径小、伸出长度长则临界电流小。实现熔化极氩弧焊熔滴射流过渡的临界电流范
答:奥氏体不锈钢采用熔化极氩弧焊时,若使用纯氩气作为保护气体,会引起一系列问题: (1) 液体金属的黏度及表面张力较大,易产生气孔。焊缝金属的润湿性差,焊缝两侧易产生咬
熔化极氩弧焊主要的焊接参数有焊丝直径、电弧电压、焊接电流、焊接速度、喷嘴孔径、焊丝伸出长度和氩气流量等。 (1) 焊接电流与极性。由于短路过渡和粗滴过渡存在飞溅严重、电
答:熔化极氩弧焊的熔滴过渡形式为射流过渡,焊接时一般必须采用大电流。它的电弧热量集中,熔深大,故焊接厚铝板时可不进行预热。但是,当板厚大于 25mm 或环境温度低于 -10 ℃