横焊、立焊和仰焊各有什么特点
答: (1) 横焊 ①金属受重力作用而下淌至下侧坡口上,容易造成未熔合和夹渣。因此,应采用较小直径的焊条和短弧施焊。 ②熔化金属与熔渣较容易分清。 ③采用多层多道焊,能比较

答: (1) 横焊 ①金属受重力作用而下淌至下侧坡口上,容易造成未熔合和夹渣。因此,应采用较小直径的焊条和短弧施焊。 ②熔化金属与熔渣较容易分清。 ③采用多层多道焊,能比较
1 .气孔 (1) 产生原因 运条方法不正确;电流过大或过小;电弧推进高温区控制方法不规范。 (2) 防止措施碱性焊条的焊接,在焊条经过烘干、保温运输,工件作打磨、吹烤处理之后,还
1) 如图 5-1 所示,采用横焊 V 形坡口两侧进弧法,在距端部 3mm 的 A 点一侧,将电弧引燃,贴底侧坡口 2mm 线将电弧前移 5 ~ 10mm ,再按原路做回推的动作至引弧处 A 点,划弧至上坡口边
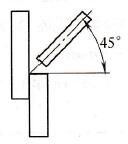
搭接焊缝横焊的操作方法较容易,要求焊条角度与水平成 45 °,与前进方向成 75 °,采用顶弧焊法,如图 3-43 所示。 一般第一遍采用直线运条,运条速度不宜过快,且运条时要看到一半
横焊的盖面焊接,应根据焊槽的宽度和表面凹度来掌握焊缝的层次和厚度。如果焊槽宽度为 10~12 mm ,应根据焊缝一遍成形的宽度,采用上、下层叠落的焊接方法。 1 .第一层焊接 (1) 操
焊缝倾角为 0 °~ 5 °、焊缝转角为 70 ° ~ 90 °的对接焊缝,或焊缝倾角为 0 °~ 5 °、焊缝转角为 30 ° ~55 °的角焊缝的焊接位置称为横焊位置,在横焊位置进行的焊接即为横焊,如图
横焊缝一般都采用多道焊法。这种焊法易造成焊缝层间夹渣,焊缝外观经常形成条状凹槽而显得不平整。横焊时,由于熔化金属受重力作用有下坠倾向,若掉落在未熔化的下侧坡口上,
横焊时,由于熔化金属受重力的作用,容易下淌而产生咬边、焊瘤及未焊透等缺陷。因此,应采用短弧、较小直径的焊条以及选用适当的焊接电流和运条方法。 (1) 不开坡口的对接横焊