CO2焊施焊时如何选择正确的操作姿势
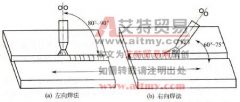
按其焊枪的移动方向(向左或向右), CO2 气体保护焊的操作可分为左向焊法和右向焊法两种,见图 6-49 。 图 6-49 左向焊法和右向焊法示意图 实际生产中一般都采用左向焊法。因为采用

按其焊枪的移动方向(向左或向右), CO2 气体保护焊的操作可分为左向焊法和右向焊法两种,见图 6-49 。 图 6-49 左向焊法和右向焊法示意图 实际生产中一般都采用左向焊法。因为采用
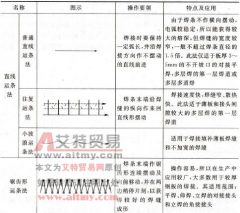
运条方法应根据接头形式、间隙、焊缝位置、焊条直径与性能、焊接电流强度及焊工技术水平等确定,常用的运条方法有直线形运条法、直线往复运条法、锯齿形运条法、月牙形运条法
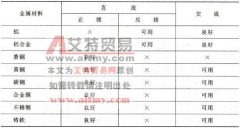
合理的焊接规范是获得优质焊接接头的重要保证,钨极氩弧焊的规范参数主要是:极性、电弧电压、焊接电流、氩气流量、喷嘴直径、电极伸出长度、填充焊丝直径、钨极直径、接头坡
(1) 现场调试参与的人员较多,要组织好,要有调试大纲,要依大纲,按部就班地一步步推进。开始调试时,设备可先不运转,甚至也不要带电。可随着调试的进展,逐步加电、开机、加
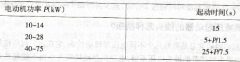
答:自耦减压起动器在使用时应注意的事项和需要检查的项目大致如下: 1 .它和其他起动器一样,可安装在墙上,但必须注意,油箱的倾斜度不得超过 5 °(度),以防绝缘油溢出。
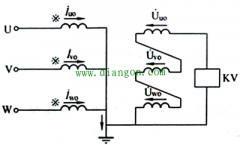
(1)电压互感器二次回路的接地和电流互感器二次回路的接地一样,只能在电压互感器二次回路上一点接地,不能两点(或多点)接地,以免形成短路。 (2)电压互感器,几种常见接地点的作